Máy cắt laser Fiber đang trở thành thiết bị quan trọng trong các nhà máy gia công kim loại tấm nhờ khả năng cắt nhanh, tạo đường cắt chính xác và dễ kết nối với hệ thống sản xuất tự động. Công nghệ này có thể gia công thép carbon, thép không gỉ, nhôm, đồng và nhiều vật liệu kim loại khác tùy theo cấu hình thiết bị.
Tuy nhiên, để lựa chọn máy phù hợp, doanh nghiệp không nên chỉ nhìn vào công suất nguồn laser. Vật liệu, chiều dày tấm, khổ làm việc, sản lượng, khí hỗ trợ, chất lượng đầu cắt và mức độ tự động hóa đều ảnh hưởng trực tiếp đến hiệu quả đầu tư.
Máy cắt laser Fiber là gì?
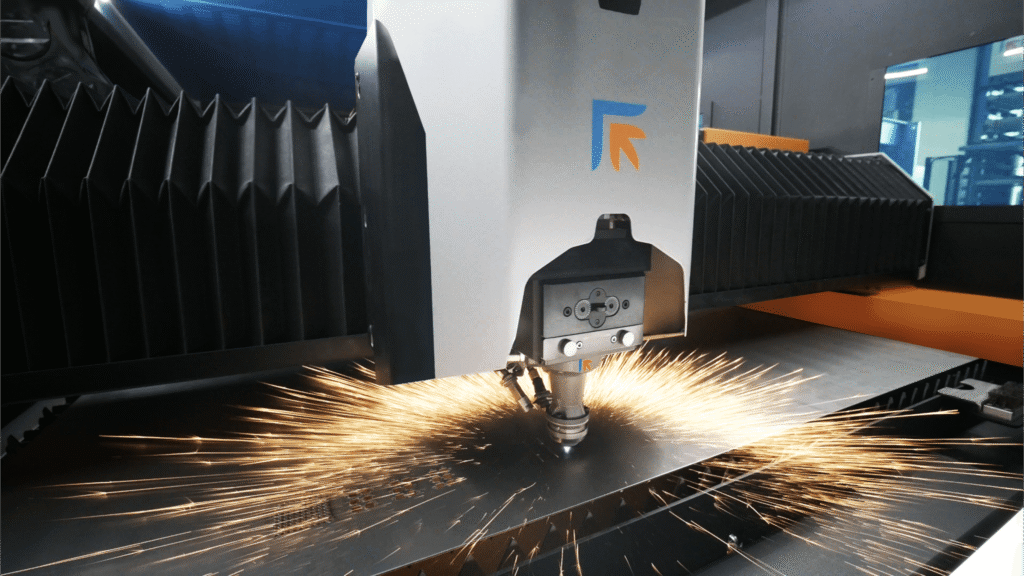
Máy cắt laser Fiber là thiết bị sử dụng nguồn laser sợi quang để tạo ra chùm tia có mật độ năng lượng cao. Chùm tia được truyền qua cáp quang đến đầu cắt, sau đó được thấu kính hội tụ tại một điểm rất nhỏ trên bề mặt vật liệu.
Khi chùm tia tiếp xúc với kim loại, năng lượng tập trung làm vật liệu nóng chảy hoặc hóa hơi. Đồng thời, khí hỗ trợ được phun qua vòi cắt để đẩy phần kim loại nóng chảy ra khỏi khe cắt, tạo thành đường cắt theo chương trình CNC đã thiết lập.
Theo tài liệu kỹ thuật của TRUMPF, cắt laser là quá trình phân tách vật liệu bằng chùm tia được dẫn hướng, định hình và hội tụ. Khi tia laser tác động lên phôi, vật liệu tại vùng cắt sẽ được nung nóng đến mức nóng chảy hoặc hóa hơi.
Máy cắt laser Fiber thường được sử dụng để gia công:
- Thép carbon.
- Thép không gỉ.
- Nhôm và hợp kim nhôm.
- Đồng và đồng thau.
- Các loại tấm kim loại có bề mặt hoặc thành phần phù hợp với công nghệ laser.
Khả năng cắt thực tế phụ thuộc vào cấu hình của từng máy. Công suất, chiều dày cắt, tốc độ và chất lượng mép cắt phải được đối chiếu với catalogue hoặc kết quả cắt thử của model cụ thể.
Cấu tạo của máy cắt laser Fiber
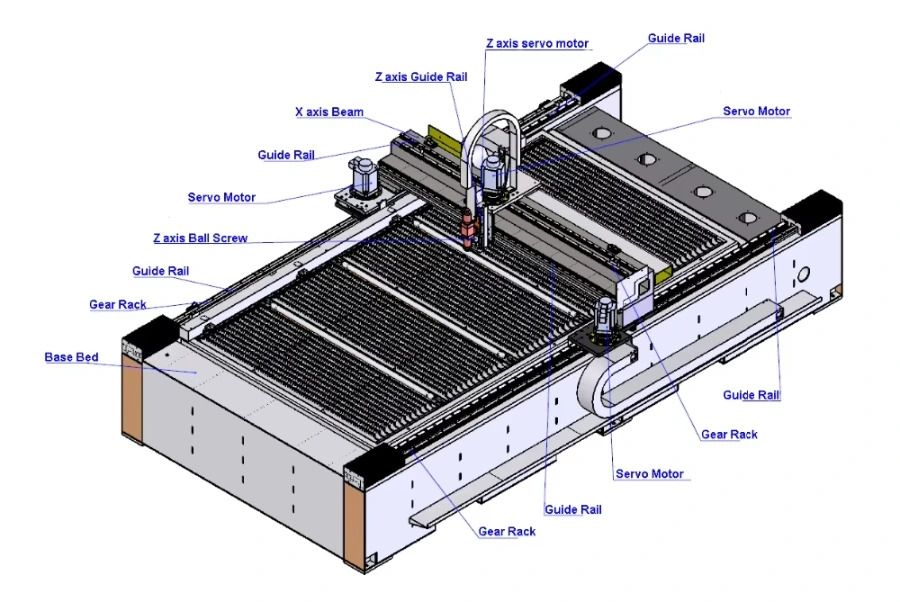
Một hệ thống máy cắt laser hoàn chỉnh không chỉ gồm nguồn laser và đầu cắt. Máy còn cần thân máy, bàn làm việc, bộ điều khiển CNC, hệ thống truyền động và nhiều thiết bị phụ trợ để vận hành ổn định.
Nguồn laser Fiber
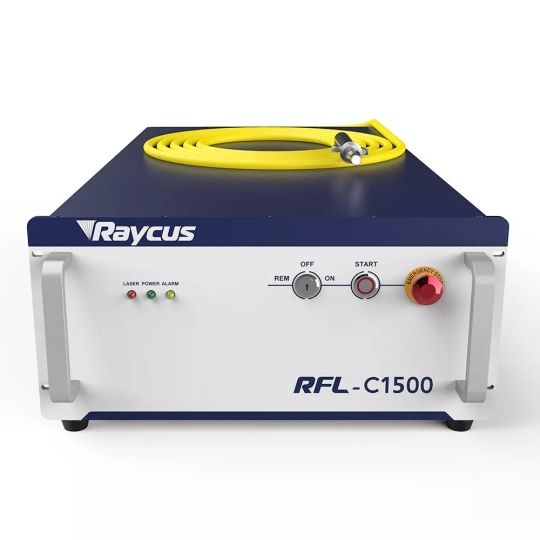
Nguồn laser có nhiệm vụ tạo ra chùm tia mang năng lượng phục vụ quá trình gia công. Chùm tia được truyền qua sợi quang đến đầu cắt mà không cần bố trí hệ thống gương dẫn tia phức tạp như một số công nghệ laser khác.
Công suất nguồn là thông số quan trọng nhưng không phải yếu tố duy nhất quyết định khả năng gia công. Chất lượng chùm tia, đầu cắt, tiêu điểm, vật liệu và chế độ công nghệ cũng ảnh hưởng lớn đến kết quả.
Cấu tạo cơ bản của nguồn laser Fiber có thể chia thành các bộ phận sau:
1. Diode bơm – Pump Diodes
- Diode bơm là các diode laser bán dẫn có nhiệm vụ cung cấp năng lượng ban đầu cho nguồn phát.
- Tùy theo thiết kế của nhà sản xuất, diode bơm thường hoạt động ở các vùng bước sóng như khoảng 915 nm, 940 nm hoặc 976 nm.
- Ánh sáng do diode bơm tạo ra chưa phải là chùm tia laser được sử dụng trực tiếp để cắt kim loại. Đây là nguồn năng lượng dùng để kích thích môi trường hoạt tính bên trong sợi quang.
- Ánh sáng từ các diode được đưa vào sợi quang hoạt tính thông qua hệ thống ghép nối quang học.
- Số lượng diode và cách bố trí module bơm phụ thuộc vào công suất cũng như kiến trúc của từng nguồn laser.
Không nên ghi diode bơm “thường phát ở 1064 nm” vì vùng bước sóng này gần với tia laser đầu ra của nguồn Ytterbium hơn là bước sóng bơm thông dụng.
2. Sợi quang pha tạp – Doped Fiber
- Sợi quang pha tạp là môi trường hoạt tính có nhiệm vụ hấp thụ năng lượng từ diode bơm và khuếch đại ánh sáng.
- Lõi của sợi quang được pha tạp ion đất hiếm. Trong các nguồn laser Fiber công nghiệp dùng để cắt kim loại, Ytterbium – Yb³⁺ là vật liệu pha tạp được sử dụng phổ biến.
- Khi nhận năng lượng từ diode bơm, các ion Ytterbium chuyển lên trạng thái năng lượng cao hơn.
- Khi xảy ra quá trình phát xạ kích thích, các ion này giải phóng năng lượng và tạo ra photon có cùng đặc tính quang học, làm chùm tia laser được khuếch đại.
- Nguồn laser Fiber Ytterbium công nghiệp thường tạo ra chùm tia trong vùng bước sóng khoảng 1.030–1.100 nm. Nhiều nguồn dùng cho cắt kim loại hoạt động quanh 1.070–1.080 nm, nhưng giá trị cụ thể phải kiểm tra theo tài liệu của từng hãng và model.
Không nên cố định tất cả nguồn laser Fiber ở đúng 1.070 nm vì bước sóng đầu ra có thể khác nhau theo thiết kế.
3. Bộ cộng hưởng quang học – Optical Resonator
- Bộ cộng hưởng quang học có nhiệm vụ tạo điều kiện để ánh sáng được khuếch đại nhiều lần trong sợi quang hoạt tính.
- Trong nguồn laser Fiber dạng bộ dao động, bộ cộng hưởng thường được hình thành bởi hai cách tử Bragg sợi quang – Fiber Bragg Grating tích hợp trực tiếp trong sợi.
- Một cách tử có độ phản xạ cao, đóng vai trò giữ ánh sáng quay lại vùng khuếch đại.
- Cách tử còn lại có độ phản xạ thấp hơn, cho phép một phần năng lượng thoát ra ngoài và tạo thành chùm tia laser đầu ra.
- Việc tích hợp các phần tử phản xạ trong sợi giúp giảm số lượng bộ phận quang học rời và hạn chế nhu cầu căn chỉnh gương trong quá trình vận hành.
Không nên mô tả đơn giản rằng nguồn Fiber luôn sử dụng “hai gương phản xạ” giống một hệ quang học không gian tự do. Ngoài ra, một số nguồn công suất cao sử dụng kiến trúc MOPA – Master Oscillator Power Amplifier, gồm bộ tạo tia mồi và các tầng khuếch đại, nên cấu trúc thực tế có thể khác với mô hình cộng hưởng cơ bản.
4. Sợi quang truyền dẫn – Delivery Fiber
- Sau khi được tạo và khuếch đại, chùm tia laser được truyền từ nguồn phát đến đầu cắt thông qua sợi quang truyền dẫn.
- Sợi truyền dẫn tạo thành đường truyền quang kín, giúp đưa năng lượng tới đầu cắt mà không cần sử dụng chuỗi gương dẫn tia bên ngoài.
- Ở cuối sợi thường có đầu nối quang học chuyên dụng để kết nối với đầu cắt. Loại đầu nối cụ thể phụ thuộc vào nguồn phát và cấu hình thiết bị.
- Khi tia laser đến đầu cắt, hệ thống thấu kính chuẩn trực và hội tụ sẽ tập trung chùm tia lên bề mặt kim loại.
- Chất lượng truyền tia phụ thuộc vào đường kính lõi sợi, khẩu độ số, bán kính uốn, chất lượng đầu nối và thiết kế của từng nguồn laser.
Sợi truyền dẫn cho phép bố trí đầu cắt linh hoạt, nhưng phải được bảo vệ khỏi va đập, bụi bẩn, uốn quá bán kính cho phép và tác động nhiệt.
Nguyên lý tạo tia laser bên trong nguồn Fiber
Có thể tóm tắt quá trình tạo tia như sau:
- Diode bơm tạo ra năng lượng ánh sáng ban đầu.
- Ánh sáng bơm được ghép vào sợi quang pha tạp Ytterbium.
- Các ion Ytterbium hấp thụ năng lượng và chuyển sang trạng thái kích thích.
- Quá trình phát xạ kích thích tạo ra các photon có tính kết hợp.
- Bộ cộng hưởng hoặc các tầng khuếch đại làm tăng công suất chùm tia.
- Tia laser đầu ra được truyền qua sợi quang dẫn tới đầu cắt.
- Thấu kính trong đầu cắt hội tụ chùm tia lên vật liệu để thực hiện quá trình gia công.
Đầu cắt laser
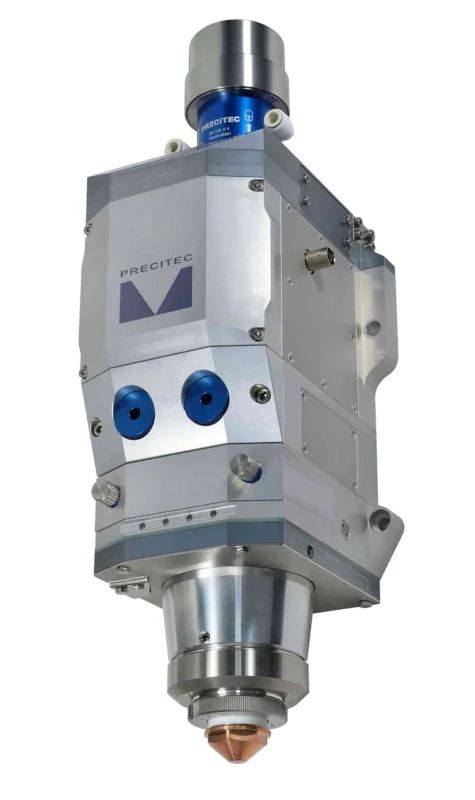
Đầu cắt tiếp nhận chùm tia từ nguồn phát, sau đó định hướng và hội tụ năng lượng lên bề mặt tấm kim loại.
Một đầu cắt thường có các bộ phận chính:
- Hệ thống thấu kính hội tụ.
- Kính bảo vệ.
- Vòi phun khí.
- Cảm biến theo dõi chiều cao.
- Cơ cấu điều chỉnh tiêu điểm.
- Đường cấp khí hỗ trợ.
Khoảng cách giữa vòi cắt và bề mặt phôi cần được duy trì ổn định. Nếu khoảng cách thay đổi, chất lượng đường cắt có thể không đồng đều, đặc biệt với tấm kim loại bị cong hoặc không phẳng.
Thân máy và bàn cắt
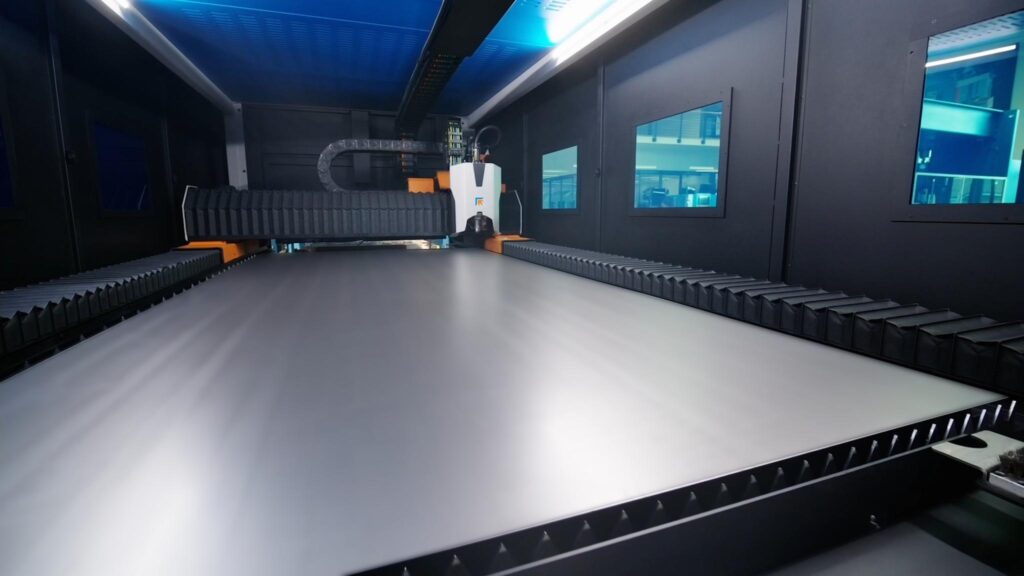
Thân máy là kết cấu chịu tải của toàn bộ thiết bị. Bộ phận này cần có độ cứng vững phù hợp để hạn chế rung động khi đầu cắt di chuyển với tốc độ cao.
Bàn cắt được sử dụng để đặt tấm nguyên liệu. Tùy nhu cầu sản xuất, thiết bị có thể sử dụng:
- Bàn cắt đơn.
- Bàn chuyển đổi.
- Bàn cắt kết hợp hệ thống cấp phôi.
- Hệ thống bàn và kho vật liệu tự động.
Bàn chuyển đổi cho phép chuẩn bị tấm mới trong khi máy đang gia công, qua đó giảm thời gian chờ giữa hai chu kỳ sản xuất.
Hệ thống truyền động
Hệ thống truyền động điều khiển chuyển động của đầu cắt theo các trục. Độ chính xác của động cơ, thanh dẫn hướng, bộ truyền và hệ thống điều khiển ảnh hưởng trực tiếp đến:
- Độ chính xác vị trí.
- Khả năng lặp lại.
- Tốc độ di chuyển.
- Khả năng xử lý đường cong và góc nhỏ.
- Chất lượng đường cắt tại vị trí thay đổi hướng.
Bộ điều khiển CNC
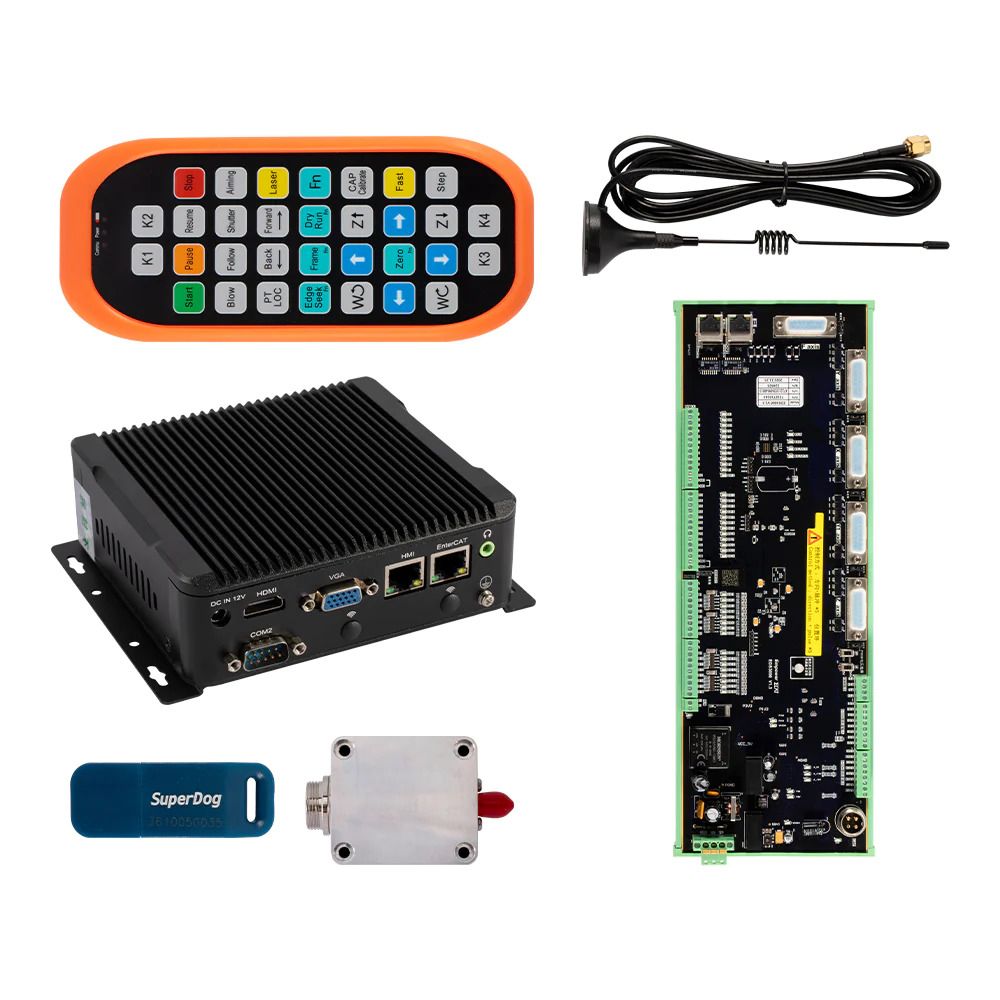
Bộ điều khiển CNC tiếp nhận chương trình gia công và điều khiển chuyển động của đầu cắt. Người vận hành có thể thiết lập hoặc theo dõi:
- Đường chạy dao.
- Thứ tự cắt.
- Vị trí xuyên thủng.
- Tốc độ gia công.
- Công suất laser.
- Khoảng cách đầu cắt.
- Chế độ sử dụng khí hỗ trợ.
Phần mềm lập trình và xếp phôi
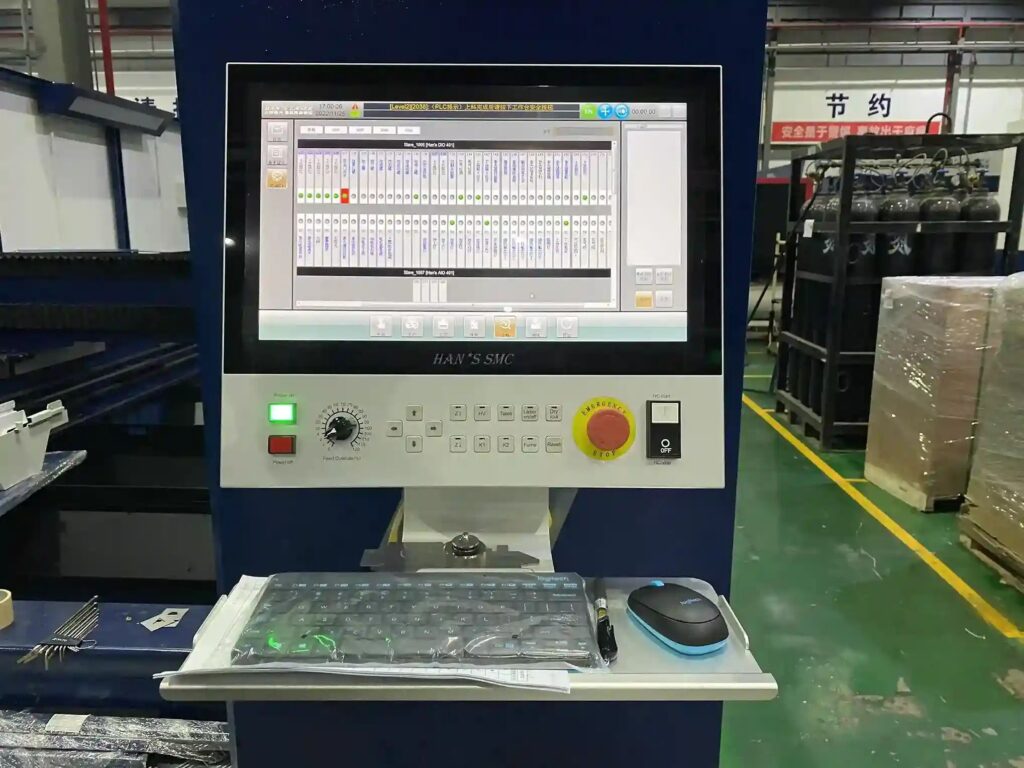
Phần mềm lập trình giúp chuyển bản vẽ kỹ thuật thành chương trình cắt. Chức năng xếp phôi cho phép bố trí nhiều chi tiết trên cùng một tấm nguyên liệu nhằm tăng tỷ lệ sử dụng vật liệu và giảm phế phẩm.
Một phương án xếp phôi tốt cần cân bằng giữa:
- Tỷ lệ sử dụng vật liệu.
- Thời gian cắt.
- Khoảng cách giữa các chi tiết.
- Khả năng giữ ổn định chi tiết sau khi cắt.
- Trình tự lấy sản phẩm khỏi bàn máy.
Hệ thống khí hỗ trợ

Khí hỗ trợ được đưa qua vòi phun của đầu cắt để đẩy kim loại nóng chảy ra khỏi khe cắt. Tùy vật liệu và yêu cầu bề mặt, hệ thống có thể sử dụng oxy, nitơ hoặc khí nén đã được xử lý phù hợp.
Loại khí, áp suất, lưu lượng và độ sạch của khí ảnh hưởng đến:
- Tốc độ cắt.
- Mức độ oxy hóa của mép cắt.
- Lượng bavia.
- Màu sắc bề mặt.
- Chi phí vận hành.
Nếu doanh nghiệp dự kiến sử dụng khí nén, cần tính toán đồng bộ máy nén khí, bình chứa, máy sấy và hệ thống lọc. Có thể tham khảo thêm giải pháp máy nén khí trục vít cho máy cắt laser Fiber.
Hệ thống làm mát
Nguồn phát, đầu cắt và một số bộ phận quang học cần được duy trì trong phạm vi nhiệt độ phù hợp. Hệ thống làm mát giúp kiểm soát nhiệt, hạn chế quá nhiệt và duy trì độ ổn định khi máy vận hành liên tục.
Hệ thống hút khói và lọc bụi
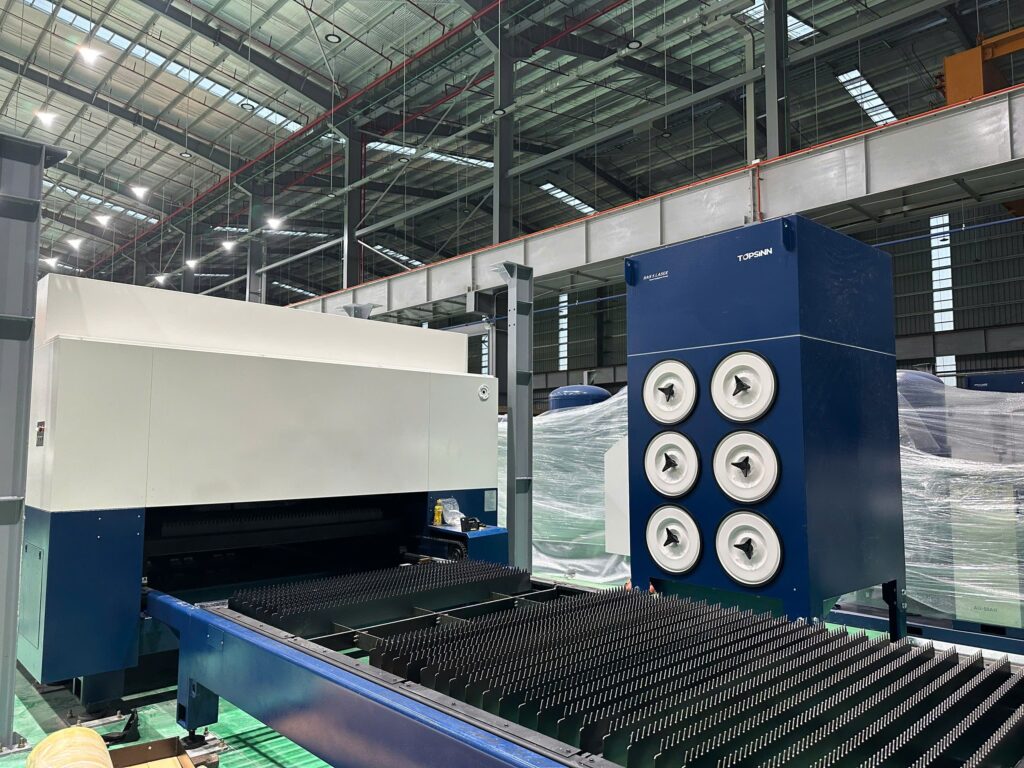
Quá trình cắt tạo ra khói, bụi mịn và hơi kim loại. Nếu không được thu gom hiệu quả, bụi có thể ảnh hưởng đến môi trường nhà xưởng, người vận hành và các bộ phận của thiết bị.
Do đó, máy cần được kết nối với hệ thống hút lọc bụi cho máy cắt laser có lưu lượng và phương thức thu gom phù hợp.
Nguyên lý hoạt động của máy cắt laser Fiber
Nguyên lý máy cắt laser Fiber là sự phối hợp giữa chùm tia laser, chuyển động CNC và dòng khí hỗ trợ. Quá trình này có thể được chia thành sáu giai đoạn chính.
Bước 1: Chuẩn bị bản vẽ
Chi tiết cần gia công được thiết kế trên phần mềm CAD hoặc nhập từ dữ liệu có sẵn. Kích thước, hình dạng, vị trí lỗ và đường biên phải được kiểm tra trước khi lập chương trình cắt.
Bước 2: Lập trình và xếp phôi
Phần mềm CAM chuyển bản vẽ thành đường chạy cho máy. Các chi tiết được sắp xếp trên tấm nguyên liệu sao cho tiết kiệm vật liệu nhưng vẫn bảo đảm điều kiện gia công.
Bước 3: Tạo và truyền chùm tia laser
Nguồn phát tạo ra chùm tia laser. Năng lượng được truyền qua cáp quang tới đầu cắt và đi qua hệ thống quang học.
Bước 4: Hội tụ và xuyên thủng vật liệu
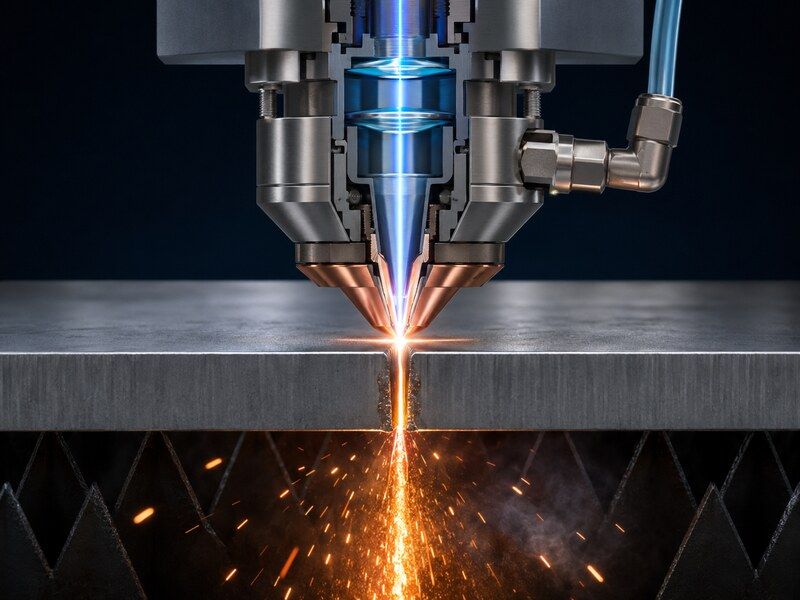
Thấu kính hội tụ chùm tia tại một điểm nhỏ trên bề mặt phôi. Năng lượng tập trung làm vật liệu nóng chảy hoặc hóa hơi, tạo lỗ xuyên ban đầu.
Chế độ xuyên cần được thiết lập phù hợp với vật liệu và chiều dày tấm để hạn chế bắn tóe, cháy cạnh hoặc làm hỏng kính bảo vệ.
Bước 5: Cắt theo quỹ đạo CNC
Sau khi xuyên thủng, đầu cắt di chuyển theo chương trình đã thiết lập. Hệ điều khiển đồng thời quản lý tốc độ, công suất, tiêu điểm và khoảng cách giữa vòi phun với bề mặt vật liệu.
Bước 6: Đẩy vật liệu khỏi khe cắt
Khí hỗ trợ được phun đồng trục với chùm tia để đẩy kim loại nóng chảy ra khỏi vùng gia công. Khi các yếu tố công nghệ được phối hợp phù hợp, máy sẽ tạo ra đường cắt liên tục với mép cắt ổn định.
Ưu điểm của máy cắt laser Fiber
Tốc độ gia công cao
Máy cắt laser Fiber có khả năng xử lý nhanh, đặc biệt trong nhiều ứng dụng gia công kim loại tấm mỏng và trung bình. Tốc độ thực tế phụ thuộc vào công suất nguồn, vật liệu, chiều dày và yêu cầu chất lượng.
Đường cắt hẹp
Chùm tia được hội tụ trong một vùng nhỏ nên có thể tạo khe cắt hẹp, giúp giảm lượng vật liệu bị loại bỏ trong quá trình gia công.
Gia công được biên dạng phức tạp
Máy vận hành theo chương trình CNC nên có thể xử lý đường cong, lỗ nhỏ và nhiều hình dạng phức tạp mà không phải chế tạo khuôn cắt riêng.
Dễ thay đổi sản phẩm
Khi thay đổi mẫu chi tiết, doanh nghiệp chủ yếu cần điều chỉnh bản vẽ và chương trình cắt. Đặc điểm này phù hợp với đơn hàng nhiều chủng loại, số lượng thay đổi hoặc thường xuyên cập nhật thiết kế.
Thuận lợi khi tự động hóa
Máy có thể kết nối với bàn chuyển đổi, hệ thống cấp phôi, kho vật liệu và thiết bị phân loại sản phẩm.
Hạn chế công đoạn gia công sau cắt
Khi chế độ cắt được thiết lập phù hợp, đường cắt có thể đạt chất lượng tốt và giảm nhu cầu mài sửa. Tuy nhiên, không nên khẳng định mọi sản phẩm đều không có bavia vì kết quả còn phụ thuộc vào vật liệu, chiều dày, khí hỗ trợ và tình trạng thiết bị.
Ứng dụng của máy cắt laser Fiber
Máy cắt laser Fiber được sử dụng trong nhiều ngành công nghiệp có nhu cầu gia công tấm kim loại với độ linh hoạt cao.
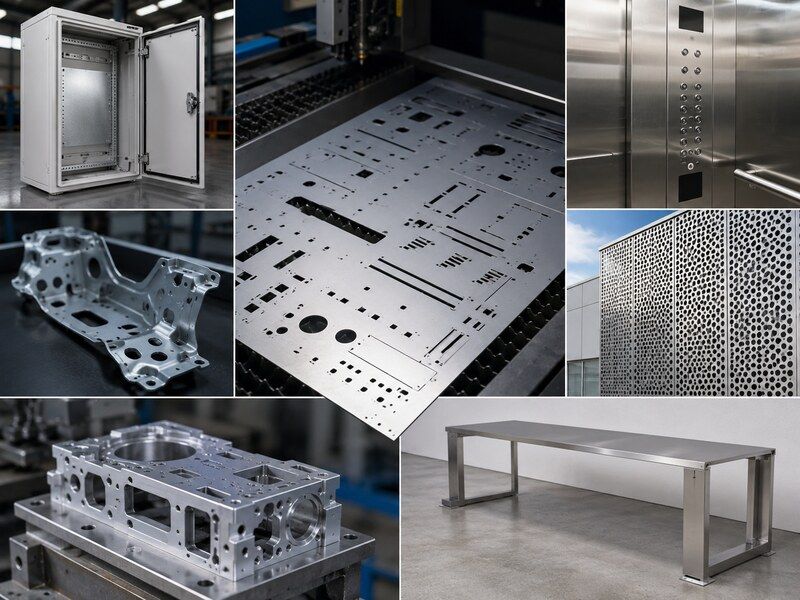
Gia công cơ khí chính xác
Máy được sử dụng để sản xuất tấm liên kết, giá đỡ, mặt bích, vỏ máy, chi tiết thiết bị và nhiều linh kiện cơ khí theo bản vẽ.
Sản xuất tủ điện
Vỏ tủ điện, bảng điều khiển và máng cáp thường có nhiều lỗ, khe và vị trí lắp đặt linh kiện. Công nghệ laser Fiber giúp tạo các biên dạng này trực tiếp từ dữ liệu thiết kế.
Ngành ô tô và phương tiện vận tải
Máy có thể gia công các chi tiết kim loại sử dụng trong thân vỏ, khung, bộ phận bảo vệ và những cụm phụ trợ của phương tiện.
Sản xuất thang máy
Công nghệ laser Fiber được sử dụng để cắt cửa thang, bảng điều khiển, tấm ốp và chi tiết inox trước khi chuyển sang công đoạn chấn, hàn hoặc xử lý bề mặt.
Nội thất kim loại
Máy phù hợp với việc sản xuất tủ, kệ, bàn ghế, thiết bị nhà bếp, vách trang trí và các sản phẩm nội thất kim loại theo thiết kế riêng.
Quảng cáo và kiến trúc
Khả năng cắt theo biên dạng giúp thiết bị được sử dụng để sản xuất chữ kim loại, hoa văn, logo, vách trang trí và tấm mặt dựng.
Gia công ống và biên dạng
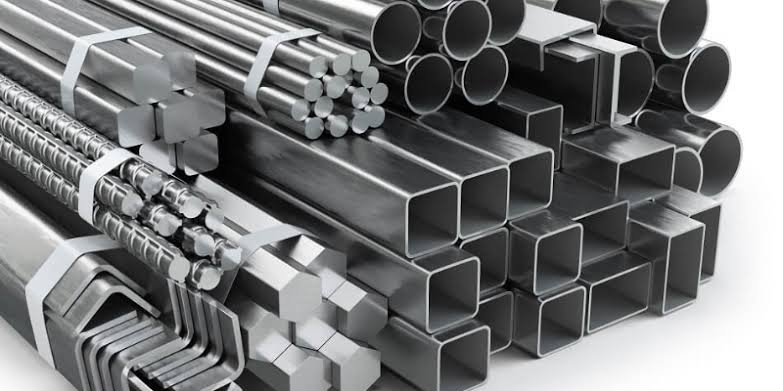
Ngoài máy cắt tấm phẳng, một số hệ thống laser Fiber được thiết kế để gia công ống tròn, ống vuông, ống chữ nhật và các loại profile.
Đây là một nhóm thiết bị riêng. Doanh nghiệp cần xác định rõ nhu cầu cắt tấm, cắt ống hay kết hợp cả hai trước khi lựa chọn máy.
Những yếu tố ảnh hưởng đến chất lượng đường cắt
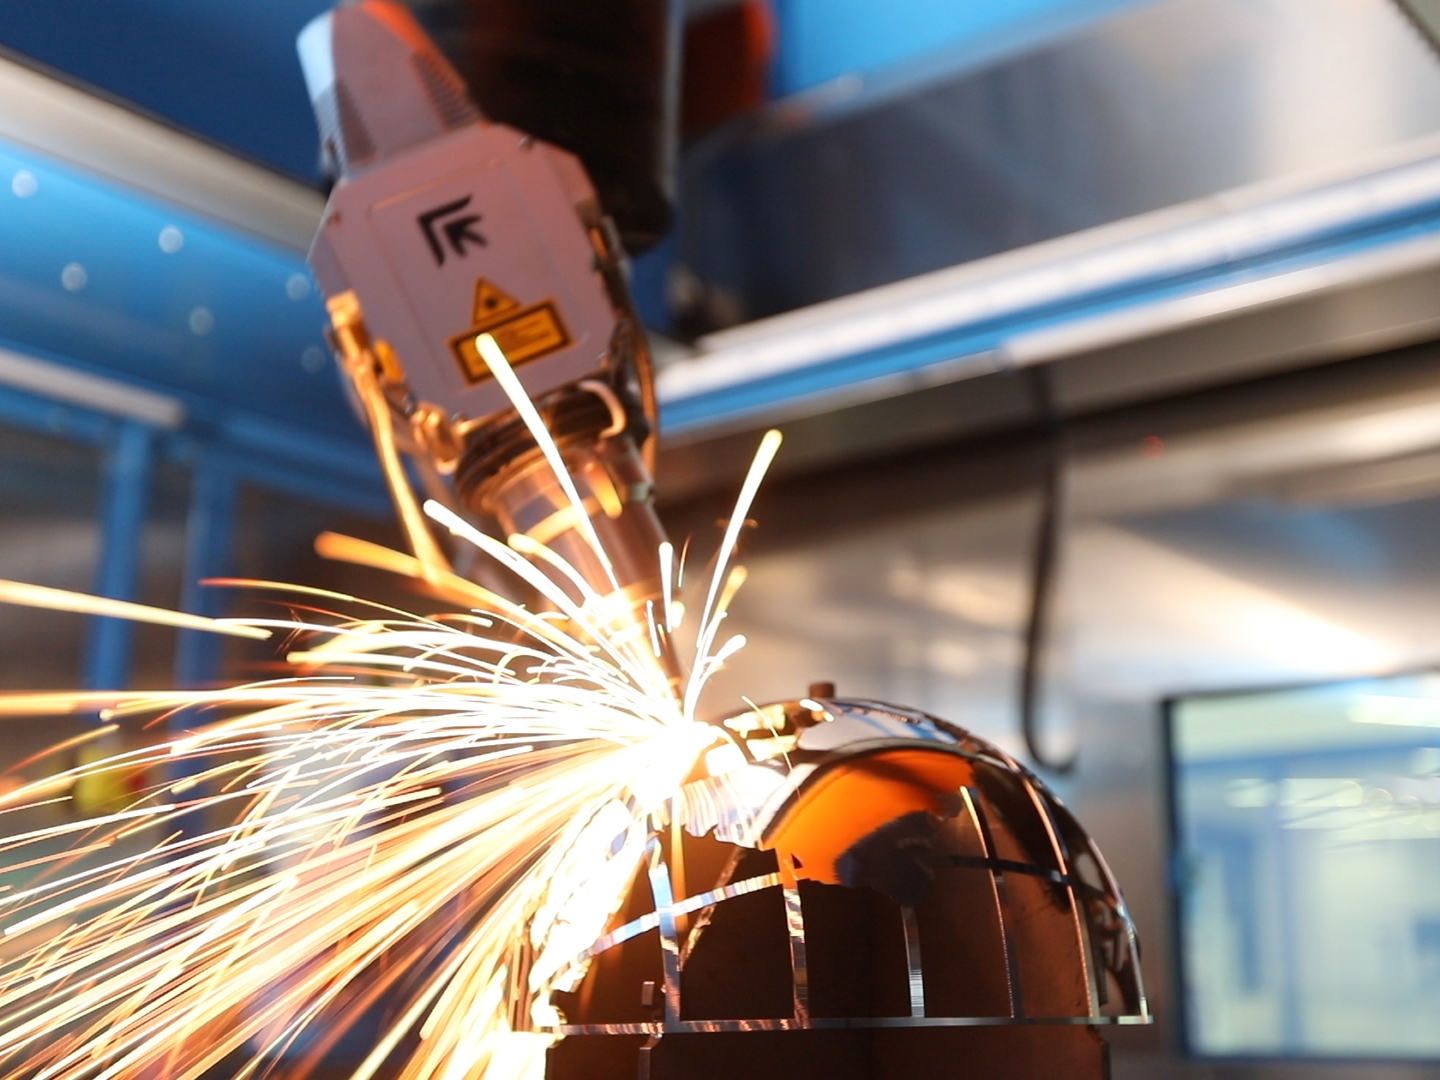
Chất lượng đường cắt không phụ thuộc vào một thông số duy nhất. Các yếu tố quan trọng gồm:
- Loại vật liệu.
- Thành phần và trạng thái bề mặt của vật liệu.
- Chiều dày tấm.
- Công suất và chất lượng chùm tia.
- Vị trí tiêu điểm.
- Tốc độ cắt.
- Loại khí hỗ trợ.
- Áp suất và lưu lượng khí.
- Độ sạch của khí nén.
- Tình trạng vòi phun.
- Tình trạng kính bảo vệ.
- Khoảng cách đầu cắt.
- Độ ổn định của hệ thống truyền động.
- Chương trình và trình tự cắt.
Nếu sản phẩm xuất hiện bavia, cháy cạnh, không cắt xuyên hoặc đường cắt không đồng đều, cần kiểm tra toàn bộ chuỗi công nghệ. Chỉ tăng công suất laser chưa chắc giải quyết được nguyên nhân.
Xác định vật liệu gia công
Doanh nghiệp cần thống kê loại vật liệu chính như thép carbon, inox, nhôm hoặc đồng. Mỗi vật liệu có đặc tính hấp thụ năng lượng và yêu cầu khí hỗ trợ khác nhau.
Xác định chiều dày thường xuyên
Cần phân biệt:
- Chiều dày được gia công hàng ngày.
- Chiều dày chiếm tỷ trọng sản lượng lớn.
- Chiều dày lớn nhất chỉ xuất hiện trong một số đơn hàng.
Máy nên được lựa chọn theo dải sản xuất chủ đạo. Nếu chỉ dựa vào chiều dày lớn nhất, doanh nghiệp có thể đầu tư cấu hình cao hơn nhu cầu thực tế.
Lựa chọn khổ bàn phù hợp
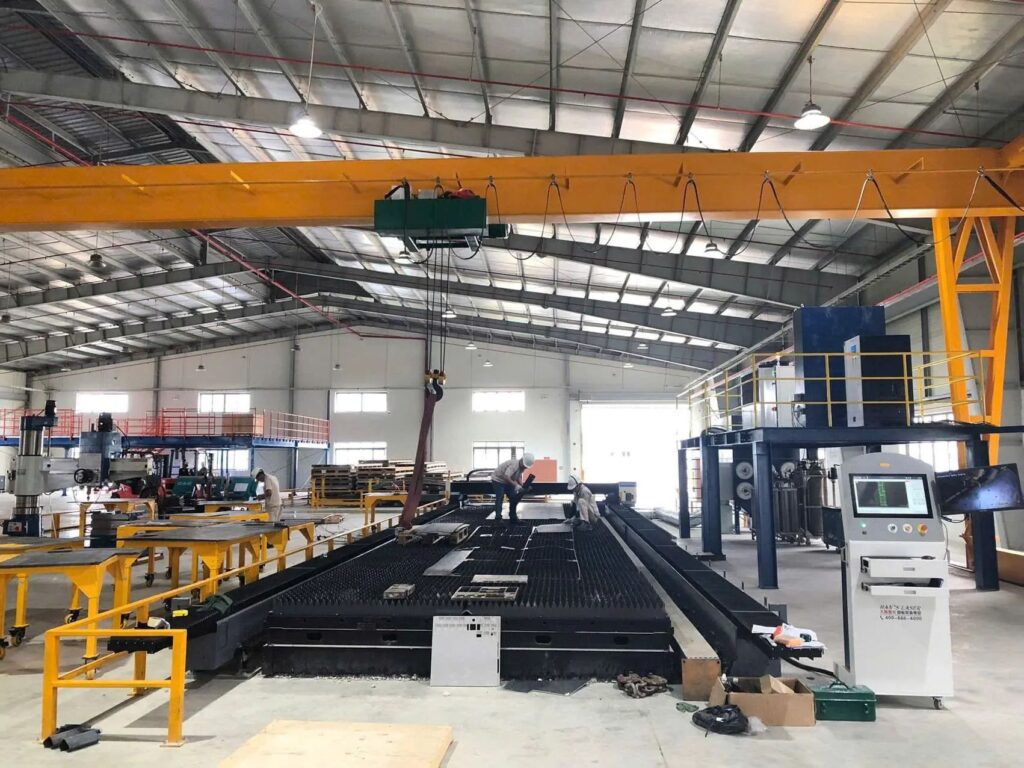
Khổ bàn phải phù hợp với kích thước tấm nguyên liệu và bản vẽ sản phẩm. Bàn quá nhỏ làm tăng số lần chia phôi, trong khi bàn quá lớn có thể tăng diện tích lắp đặt và chi phí đầu tư.
Đánh giá sản lượng
Doanh nghiệp cần ước tính số giờ vận hành, số tấm cần cắt mỗi ngày và thời gian cho từng đơn hàng. Những nhà máy sản xuất liên tục có thể cần bàn chuyển đổi hoặc hệ thống cấp phôi tự động.
Xác định yêu cầu chất lượng
Sản phẩm dùng để hàn kết cấu có thể có yêu cầu khác với chi tiết inox trang trí hoặc linh kiện lắp ráp chính xác. Cần xác định rõ:
- Độ chính xác kích thước.
- Độ vuông của mép cắt.
- Mức bavia chấp nhận được.
- Yêu cầu oxy hóa bề mặt.
- Khả năng sử dụng trực tiếp sau cắt.
Kiểm tra hệ thống phụ trợ
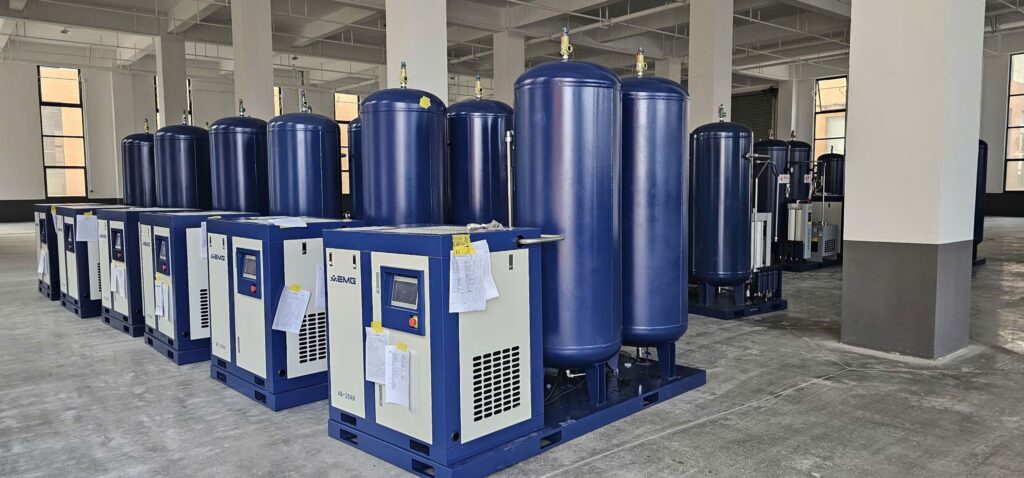
Ngoài máy chính, doanh nghiệp phải đánh giá:
- Nguồn điện.
- Hệ thống khí hỗ trợ.
- Máy nén khí.
- Bình chứa khí.
- Máy sấy và bộ lọc khí.
- Hệ thống làm mát.
- Hệ thống hút lọc bụi.
- Không gian lắp đặt.
- Điều kiện nhiệt độ và độ ẩm của nhà xưởng.
Đánh giá khả năng tự động hóa
Nếu sản lượng lớn, doanh nghiệp có thể cân nhắc:
- Bàn chuyển đổi.
- Hệ thống cấp tấm tự động.
- Kho chứa vật liệu.
- Thiết bị phân loại chi tiết.
- Phần mềm quản lý sản xuất.
- Kết nối dữ liệu giữa máy cắt và các công đoạn tiếp theo.
Kiểm tra dịch vụ kỹ thuật
Khả năng lắp đặt, đào tạo, cung cấp phụ tùng và xử lý sự cố ảnh hưởng trực tiếp đến thời gian hoạt động của thiết bị.
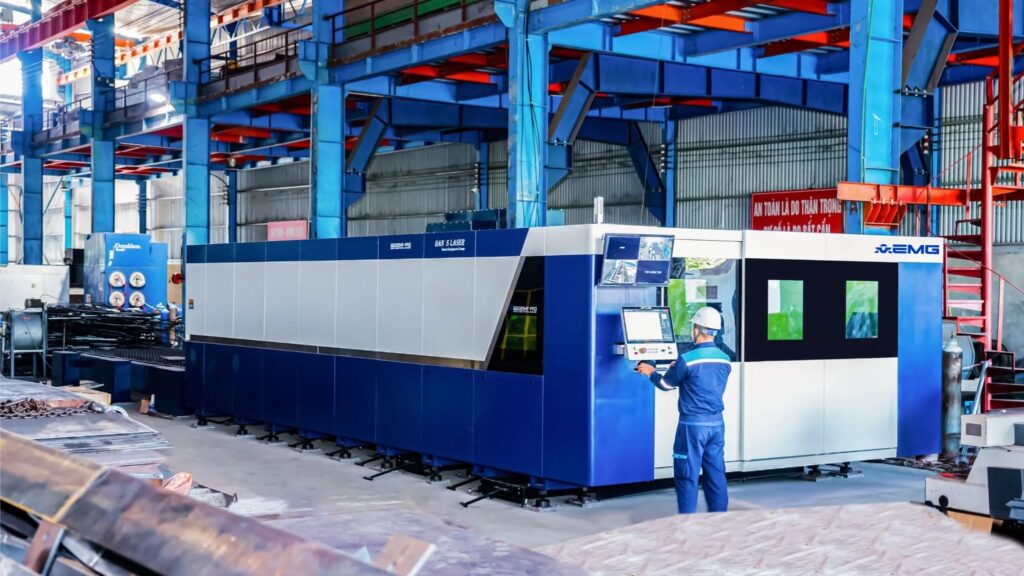
Doanh nghiệp không nên chỉ so sánh giá máy mà cần xem xét cả:
- Năng lực khảo sát.
- Khả năng tư vấn công nghệ.
- Chất lượng lắp đặt.
- Thời gian phản hồi kỹ thuật.
- Nguồn cung vật tư và phụ tùng.
- Chính sách bảo hành và bảo trì.
Vai trò của máy cắt laser Fiber trong dây chuyền gia công tấm
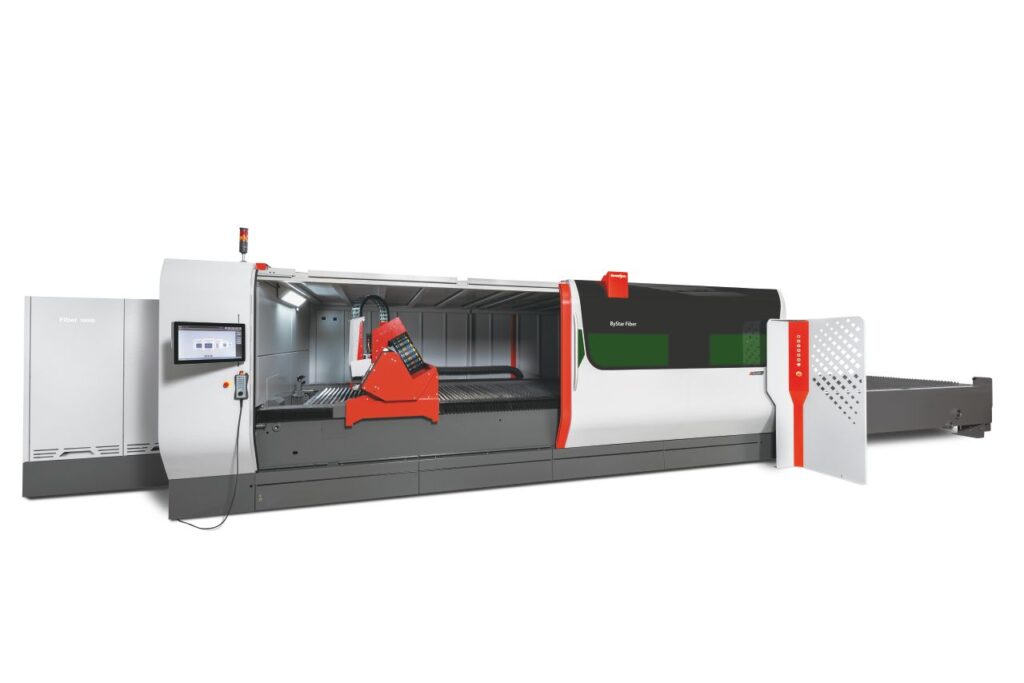
Trong một dây chuyền gia công kim loại tấm, máy cắt laser Fiber thường đảm nhiệm công đoạn tạo phôi. Sau khi cắt, chi tiết có thể tiếp tục trải qua các công đoạn:
- Phân loại chi tiết.
- Làm sạch hoặc xử lý bề mặt.
- Soi rãnh nếu cần.
- Chấn gấp.
- Hàn và lắp ráp.
- Sơn hoặc hoàn thiện bề mặt.
- Kiểm tra thành phẩm.
Vì vậy, tốc độ cắt cao chỉ phát huy hiệu quả khi các công đoạn phía sau có đủ năng lực tiếp nhận sản lượng. Nếu máy chấn, hệ thống phân loại hoặc khu vực lắp ráp không đáp ứng kịp, dây chuyền vẫn có thể xảy ra tình trạng tồn đọng bán thành phẩm.
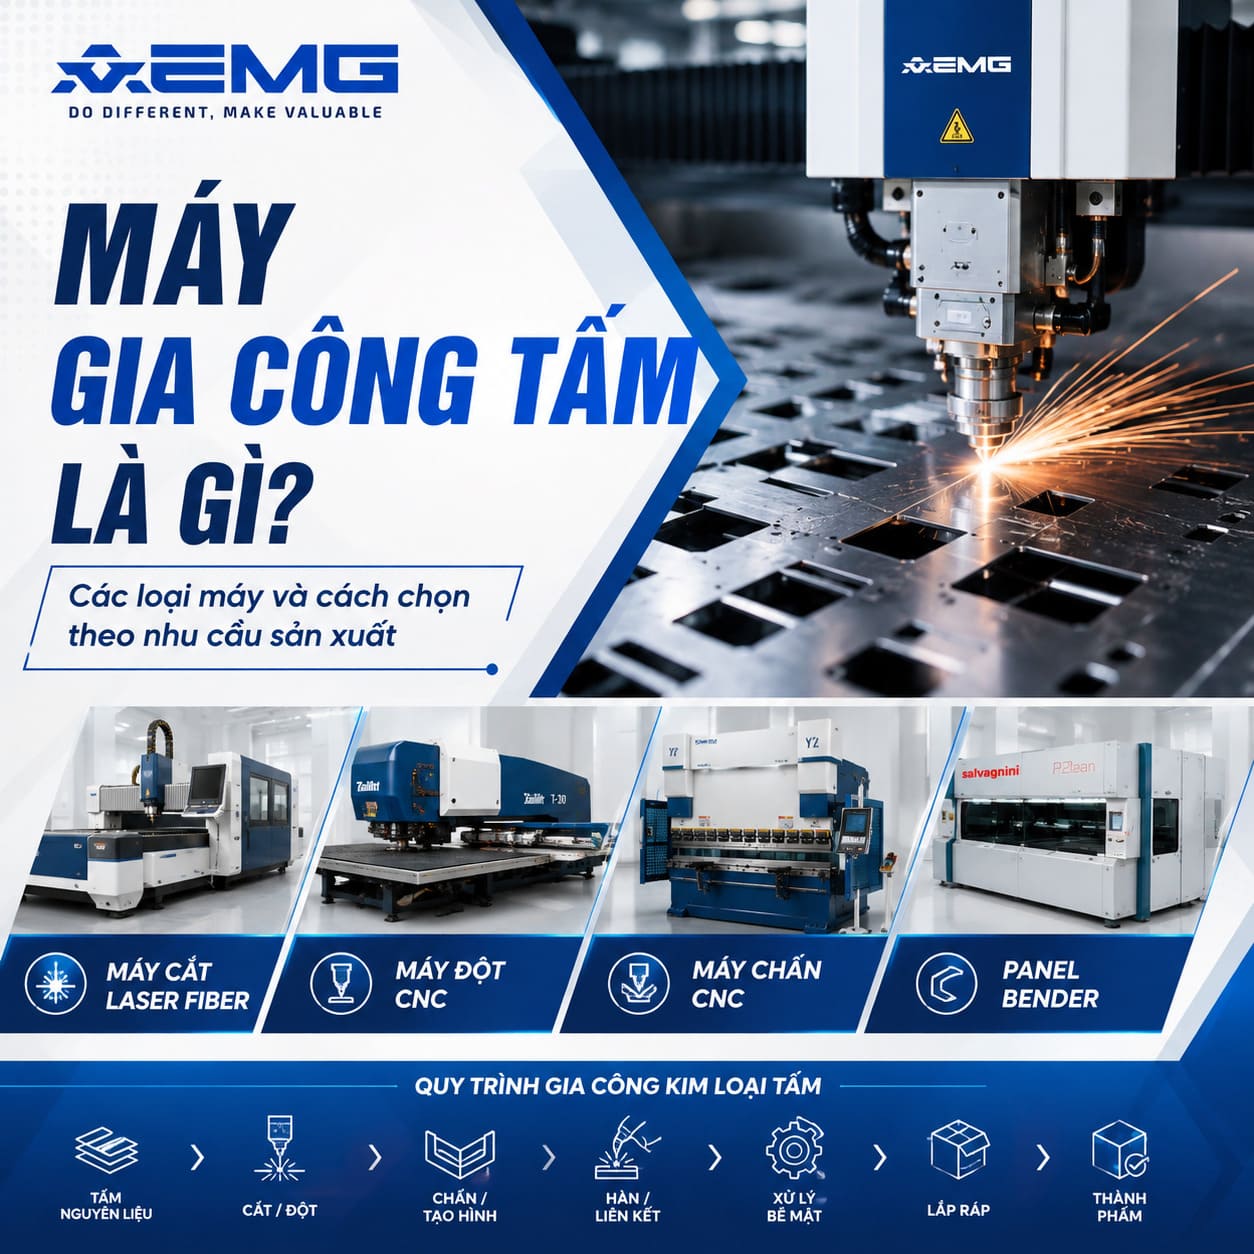
Doanh nghiệp có thể tham khảo danh mục máy gia công tấm CNC để tìm hiểu các thiết bị phục vụ công đoạn cắt, chấn, đột dập và tạo hình kim loại tấm.
Kết luận
Máy cắt laser Fiber là thiết bị sử dụng chùm tia laser truyền qua sợi quang để cắt kim loại theo chương trình CNC. Công nghệ này nổi bật nhờ tốc độ gia công, khả năng xử lý biên dạng phức tạp, đường cắt hẹp và thuận lợi khi tích hợp tự động hóa.
Tuy nhiên, một hệ thống hiệu quả không chỉ phụ thuộc vào công suất nguồn laser. Doanh nghiệp cần đánh giá đồng thời vật liệu, chiều dày, khổ tấm, sản lượng, yêu cầu chất lượng, khí hỗ trợ, hệ thống hút bụi và năng lực dịch vụ kỹ thuật.
AEMG cung cấp giải pháp máy gia công tấm cùng hệ thống khí nén và xử lý bụi phục vụ dây chuyền cắt laser. Để lựa chọn cấu hình phù hợp, doanh nghiệp nên chuẩn bị bản vẽ sản phẩm, loại vật liệu, dải chiều dày, kích thước tấm và sản lượng dự kiến trước khi yêu cầu tư vấn.