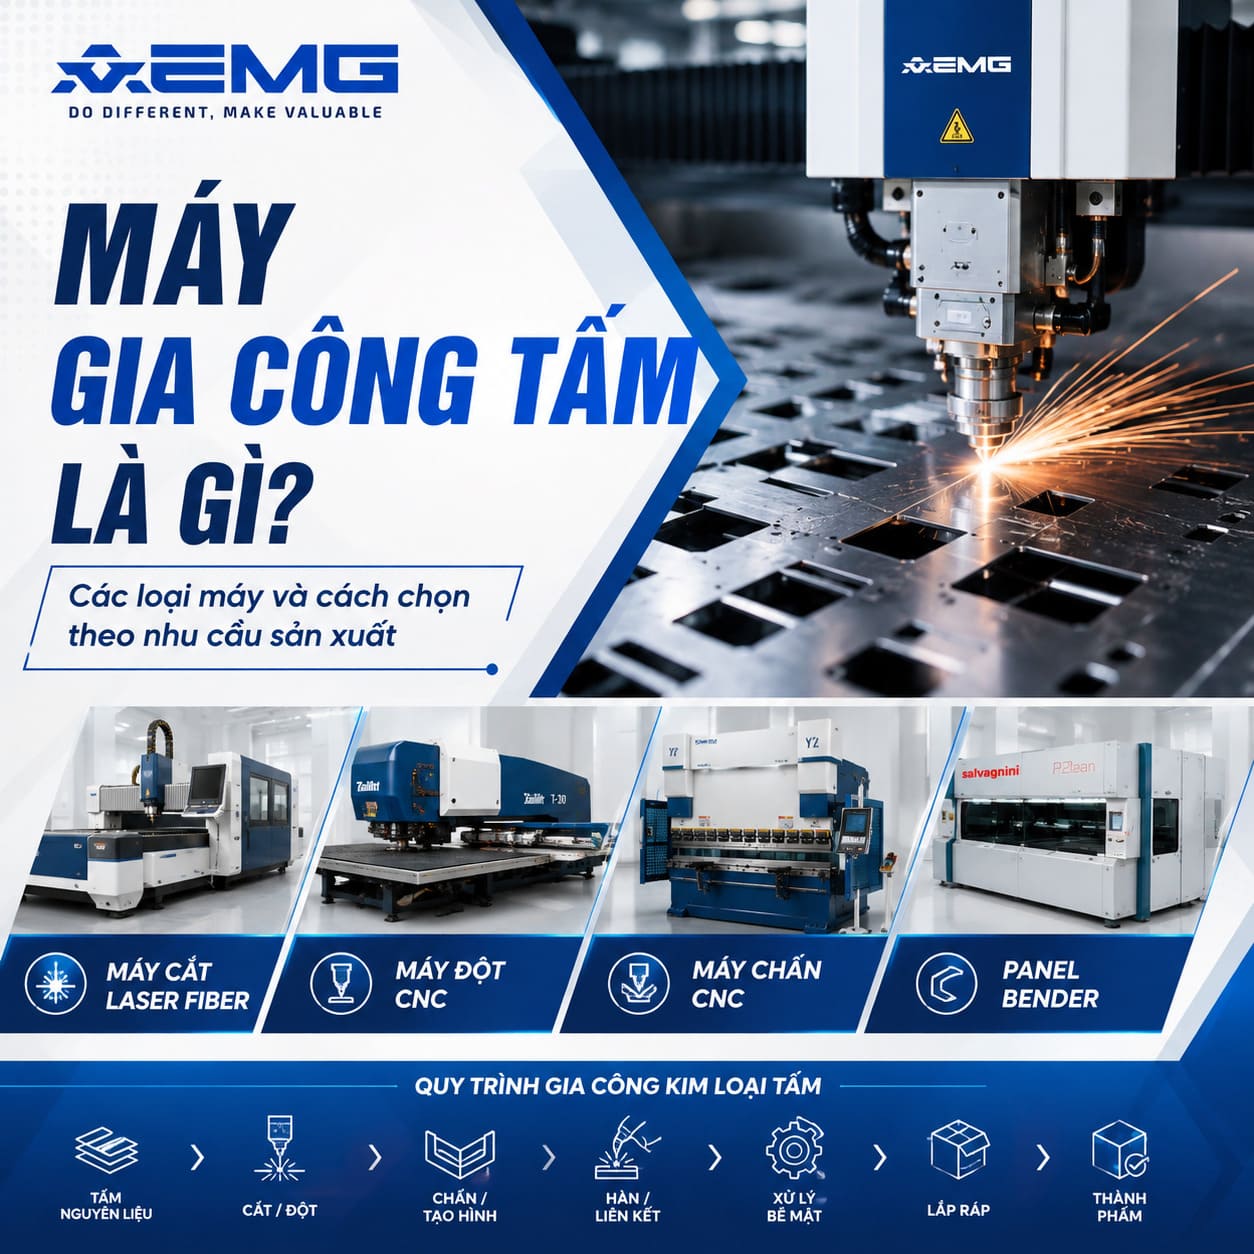
Trong quy trình gia công kim loại tấm, cắt chỉ tạo ra phôi phẳng. Để biến phôi này thành vỏ tủ, khung máy, thang máng cáp hoặc các chi tiết có hình dạng 3D, doanh nghiệp cần thêm công đoạn chấn và tạo hình. Đây là nhiệm vụ chính của máy chấn CNC.
Khác với phương pháp chấn thủ công, máy chấn CNC sử dụng hệ thống điều khiển số để kiểm soát chuyển động của máy và vị trí gia công theo chương trình đã lập trình.
Nhờ đó, doanh nghiệp có thể thực hiện các công đoạn chấn lặp lại với độ ổn định cao hơn và phù hợp với quy trình sản xuất hiện đại.
Nếu máy cắt Laser Fiber đảm nhiệm công đoạn tạo phôi, máy chấn CNC đảm nhiệm công đoạn biến phôi phẳng thành hình dạng theo thiết kế.
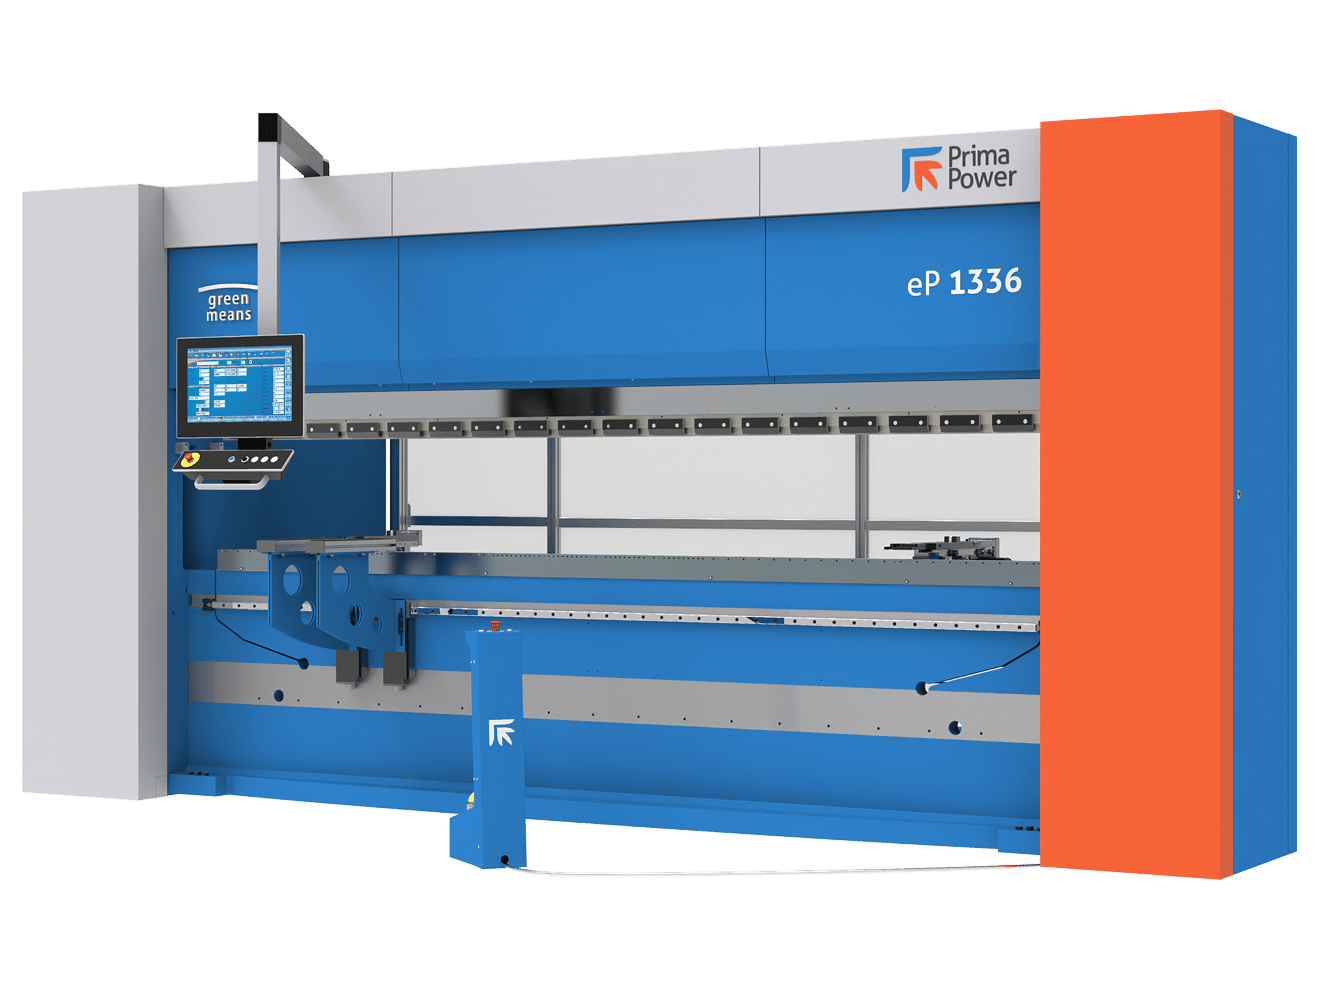
Máy chấn CNC là gì?
Máy chấn CNC là thiết bị dùng để tạo hình, uốn hoặc gấp tấm kim loại bằng lực tác động giữa chày và cối theo chương trình điều khiển CNC.
Quá trình cơ bản có thể hiểu như sau:
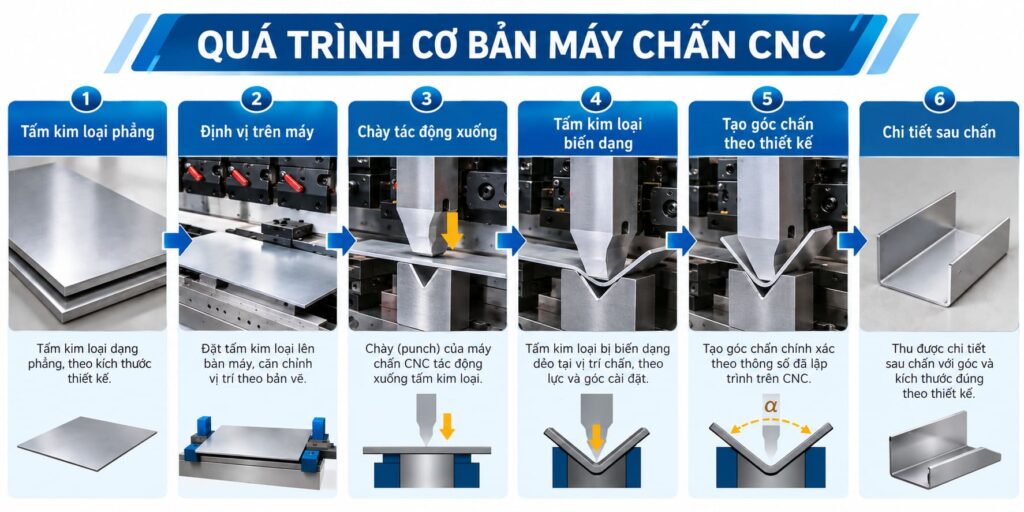
Máy chấn CNC được sử dụng trong nhiều lĩnh vực như:
- Sản xuất tủ điện.
- Thang máng cáp.
- Vỏ máy công nghiệp.
- Thiết bị cơ khí.
- Thiết bị HVAC.
- Thiết bị bếp công nghiệp.
- Các chi tiết kim loại tấm.
- Sản phẩm OEM và công nghiệp phụ trợ.
Trong hệ thống máy gia công tấm, máy chấn thường nằm sau công đoạn cắt hoặc đột. Đây cũng là lý do việc lựa chọn máy chấn không nên tách rời khỏi quy trình gia công tổng thể.
Cấu tạo máy chấn CNC
Một máy chấn CNC gồm nhiều cụm cơ khí và điều khiển phối hợp với nhau. Tùy thiết kế và cấu hình của từng nhà sản xuất, cấu tạo cụ thể có thể khác nhau.
Về nguyên lý chung, có thể chia thành các bộ phận chính sau.
1. Khung máy
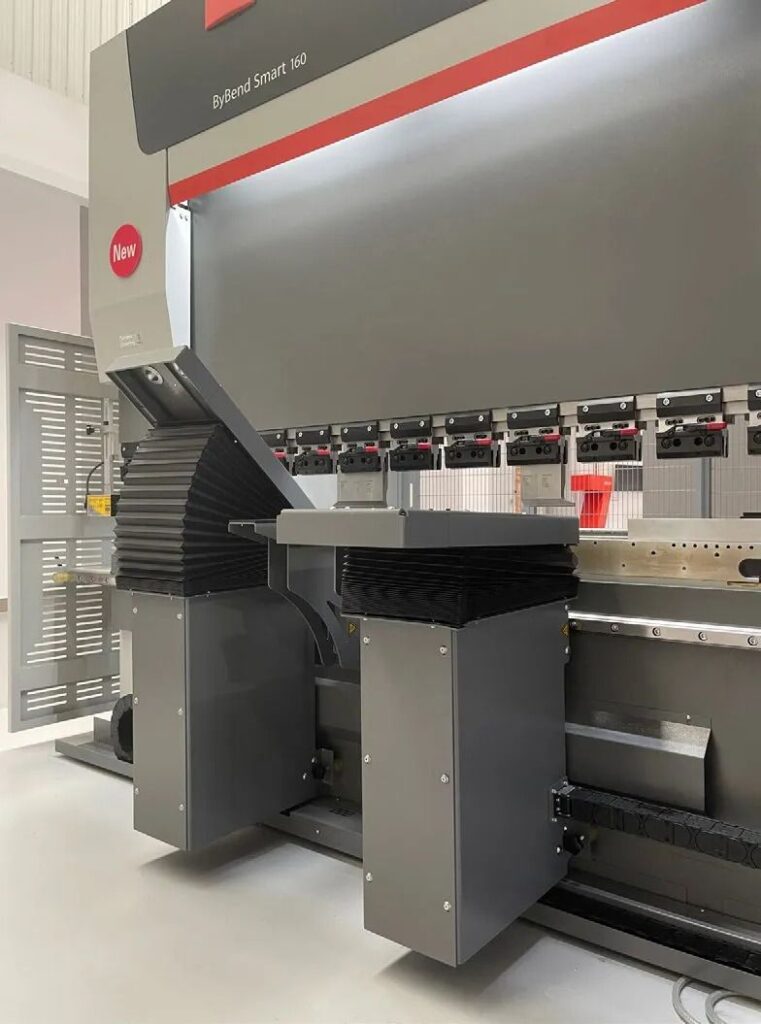
Khung máy là kết cấu chịu lực chính của máy chấn.
Trong quá trình chấn, lực lớn tác động lên hệ thống chày, cối và phôi. Vì vậy, kết cấu máy cần đảm bảo độ ổn định trong quá trình làm việc.
Khung máy ảnh hưởng đến:
- Độ ổn định.
- Khả năng chịu lực.
- Độ chính xác.
- Khả năng duy trì chất lượng chấn trong quá trình vận hành.
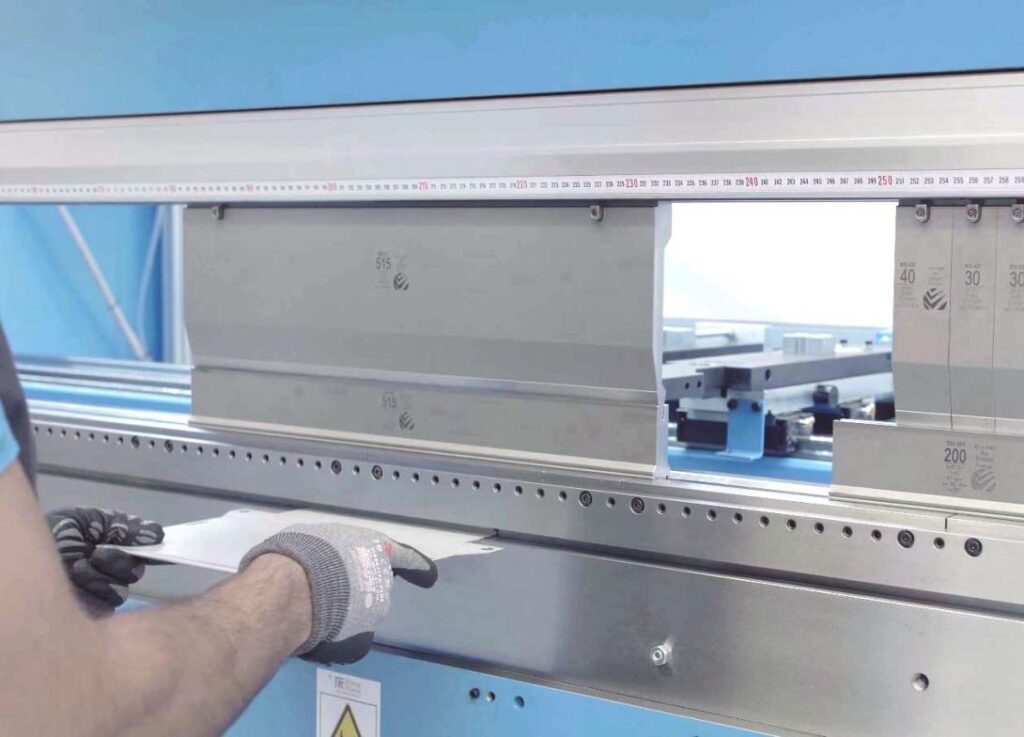
2. Chày và cối
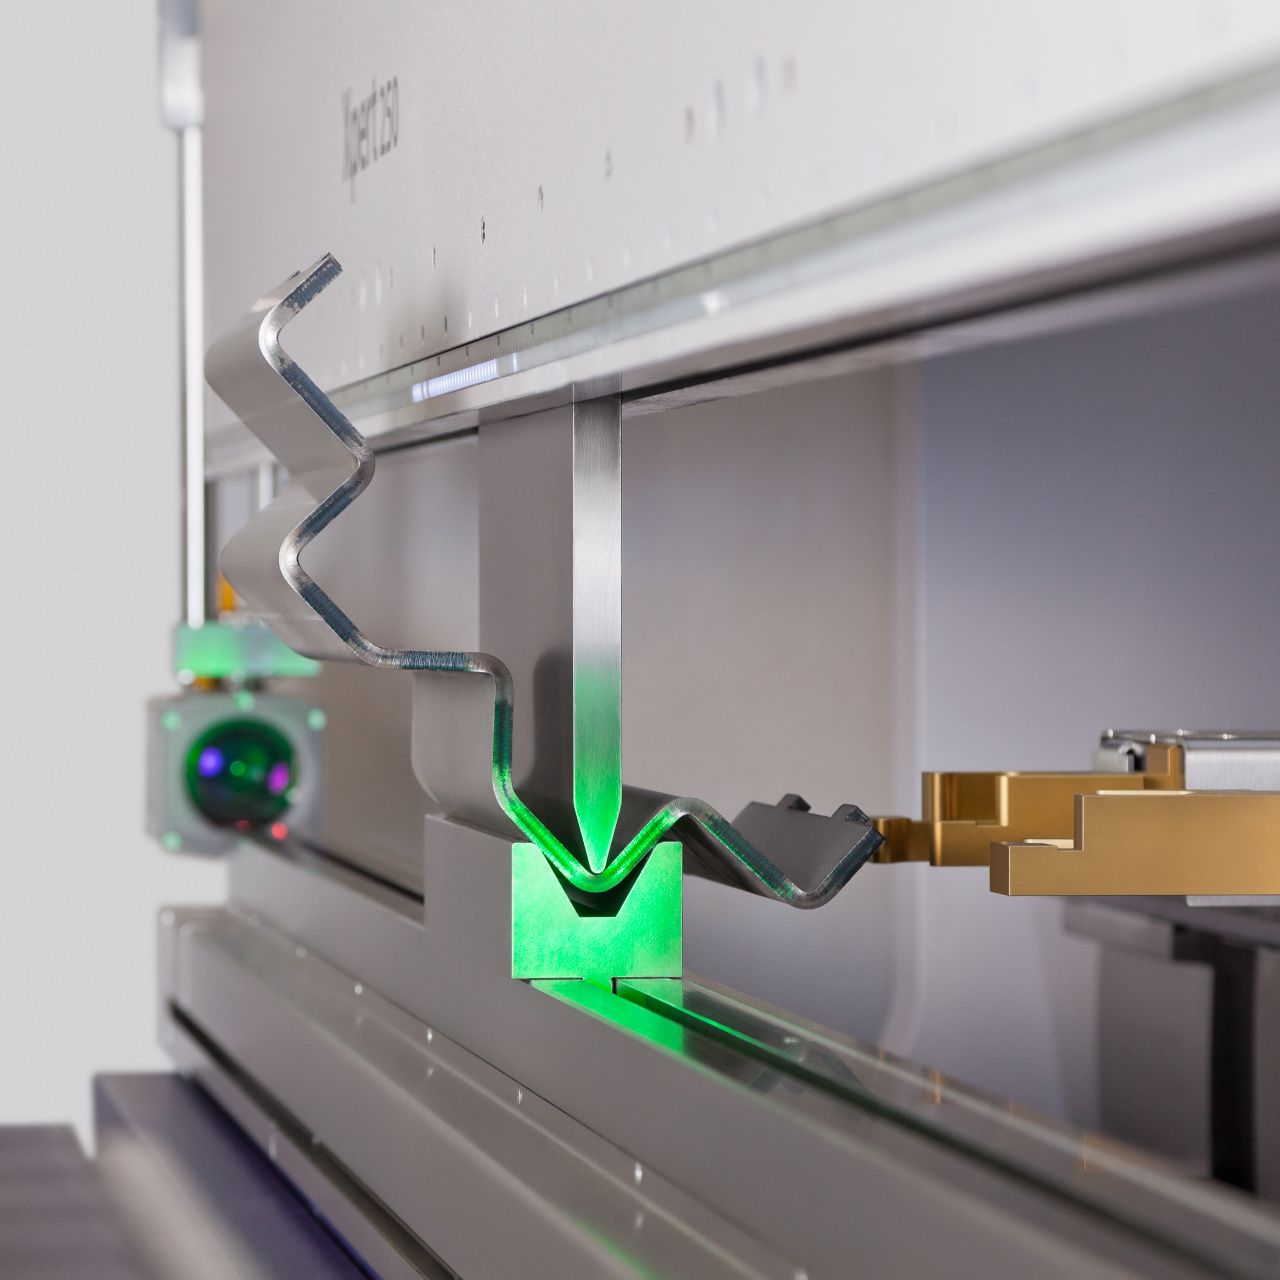
Đây là hai bộ phận trực tiếp tác động lên tấm kim loại.
Chày (Punch) nằm phía trên.
Cối (Die) nằm phía dưới.
Khi máy hoạt động, chày tác động lực xuống phôi và ép phôi vào cối để tạo thành góc hoặc hình dạng mong muốn.
Hình dạng của chày và cối có ảnh hưởng trực tiếp đến kết quả chấn.
Do đó, lựa chọn tooling phù hợp là một phần quan trọng trong quá trình thiết lập máy.
3. Hệ thống tạo lực
Máy chấn cần một hệ thống tạo lực để thực hiện quá trình biến dạng vật liệu.
Tùy thiết kế máy, hệ thống này có thể sử dụng các công nghệ khác nhau.
Khi đánh giá máy, doanh nghiệp cần xem xét:
- Lực chấn.
- Độ ổn định.
- Khả năng điều khiển.
- Mức tiêu thụ năng lượng.
- Yêu cầu bảo trì.
- Mức độ phù hợp với sản phẩm.
⚠️ DATA REQUIRED: Không nên mặc định một công nghệ truyền động cụ thể cho mọi máy chấn CNC. Cần dựa vào model và catalogue chính thức của từng nhà sản xuất.
4. Hệ thống CNC
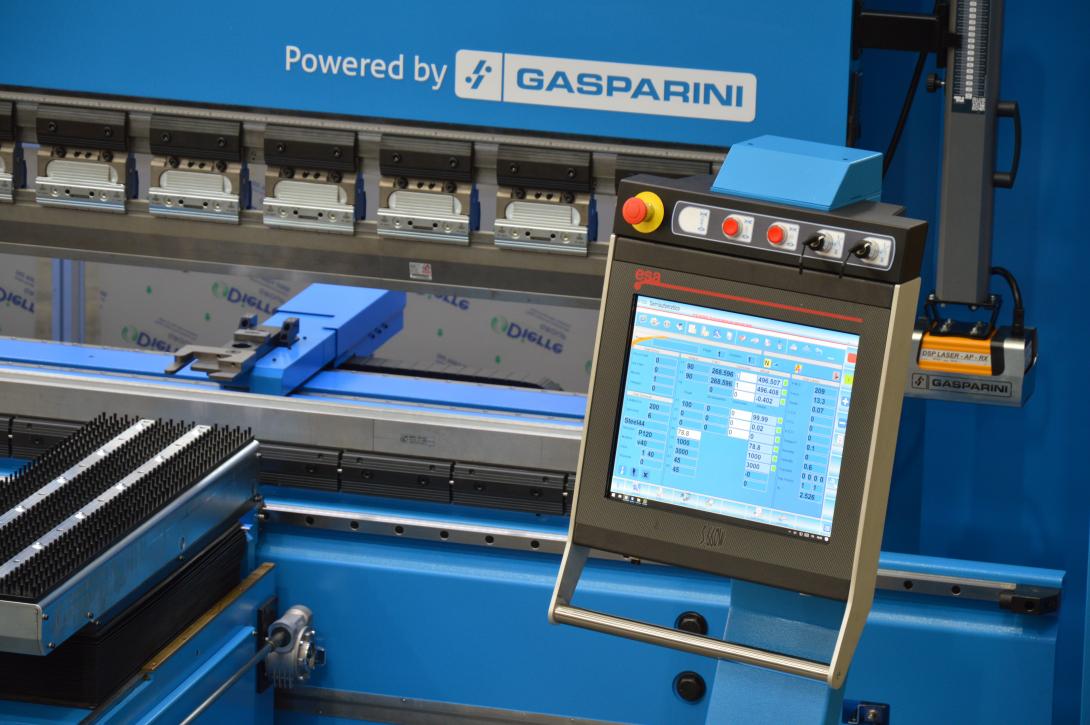
Đây là thành phần tạo nên sự khác biệt quan trọng giữa máy chấn CNC và máy chấn vận hành thủ công.
Hệ thống CNC cho phép người vận hành thiết lập chương trình gia công và kiểm soát các chuyển động cần thiết.
Tùy cấu hình, hệ thống có thể hỗ trợ:
- Lập trình góc chấn.
- Thiết lập vị trí cữ.
- Quản lý nhiều bước chấn.
- Lưu chương trình.
- Hỗ trợ điều chỉnh quá trình gia công.
Điều này đặc biệt hữu ích khi doanh nghiệp phải sản xuất nhiều chi tiết hoặc lặp lại cùng một sản phẩm.
5. Cữ sau – Back Gauge
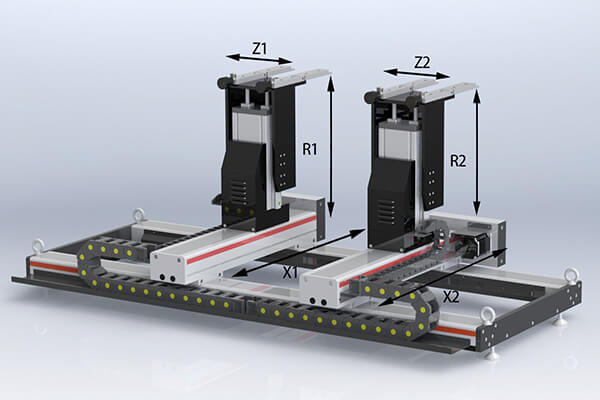
Back Gauge giúp định vị phôi trước khi thực hiện công đoạn chấn.
Đây là bộ phận rất quan trọng đối với khả năng lặp lại vị trí chấn.
Khi chương trình được thiết lập, hệ thống sẽ đưa cữ đến vị trí cần thiết để người vận hành định vị phôi.
Với các sản phẩm có nhiều bước chấn, khả năng kiểm soát vị trí cữ có ảnh hưởng lớn đến năng suất và tính ổn định của quy trình.
6. Bàn máy và hệ thống đỡ phôi
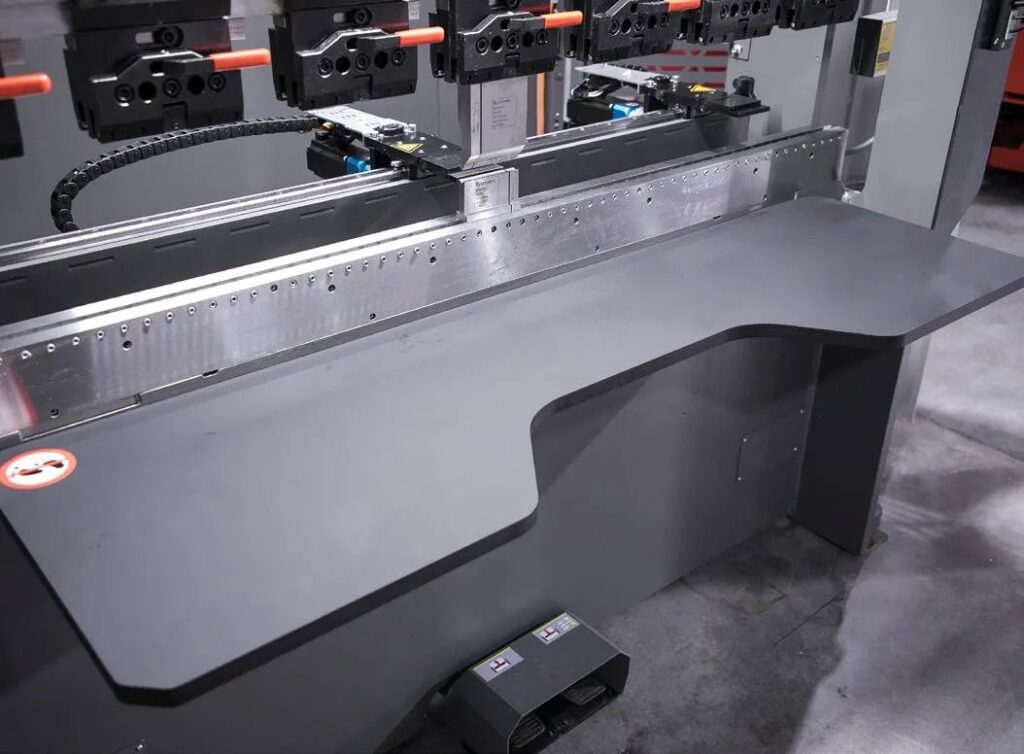
Bàn máy là nơi đặt và định vị tấm kim loại trước khi chấn.
Đối với các tấm có kích thước hoặc trọng lượng lớn, hệ thống hỗ trợ phôi có thể giúp giảm thao tác thủ công và thuận tiện hơn trong quá trình vận hành.
Đây là yếu tố cần xem xét nếu doanh nghiệp thường xuyên gia công các chi tiết lớn.
Nguyên lý hoạt động của máy chấn CNC
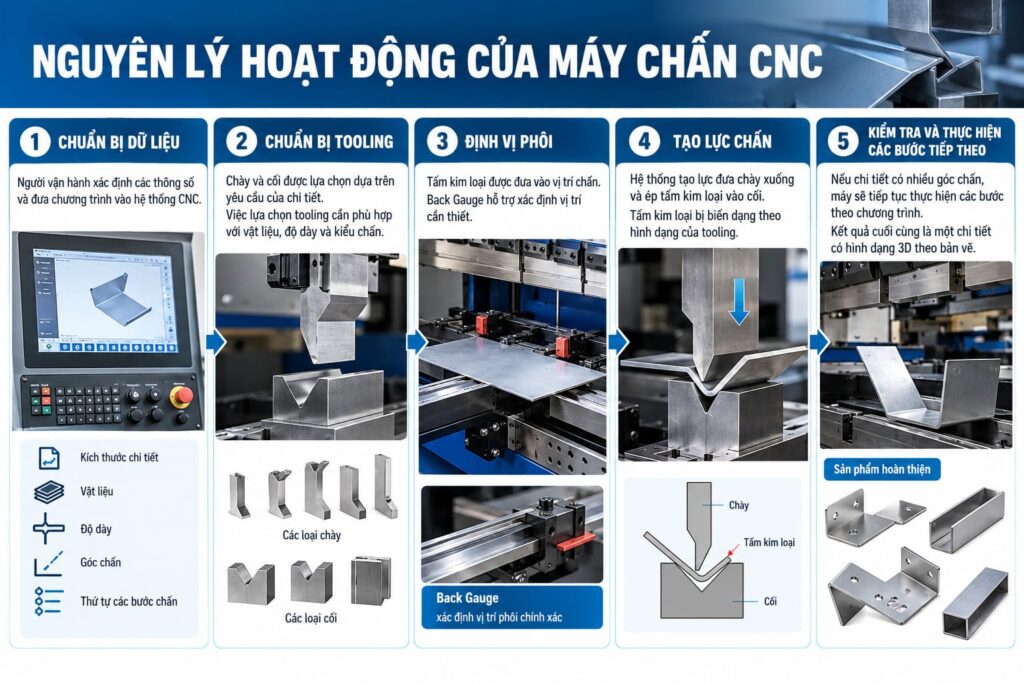
Nguyên lý hoạt động có thể mô tả qua 5 bước cơ bản.
Bước 1: Chuẩn bị dữ liệu
Người vận hành xác định:
- Kích thước chi tiết.
- Vật liệu.
- Độ dày.
- Góc chấn.
- Thứ tự các bước chấn.
Sau đó chương trình được đưa vào hệ thống CNC.
Bước 2: Chuẩn bị tooling
Chày và cối được lựa chọn dựa trên yêu cầu của chi tiết.
Việc lựa chọn tooling cần phù hợp với vật liệu, độ dày và kiểu chấn.
Bước 3: Định vị phôi
Tấm kim loại được đưa vào vị trí chấn.
Back Gauge hỗ trợ xác định vị trí cần thiết.
Bước 4: Tạo lực chấn
Hệ thống tạo lực đưa chày xuống và ép tấm kim loại vào cối.
Tấm kim loại bị biến dạng theo hình dạng của tooling.
Bước 5: Kiểm tra và thực hiện các bước tiếp theo
Nếu chi tiết có nhiều góc chấn, máy sẽ tiếp tục thực hiện các bước theo chương trình.
Kết quả cuối cùng là một chi tiết có hình dạng 3D theo bản vẽ.
Các phương pháp chấn phổ biến
Trong gia công kim loại tấm có nhiều phương pháp tạo hình khác nhau. Việc lựa chọn phụ thuộc vào sản phẩm, vật liệu, độ chính xác và yêu cầu bề mặt.
1. Chấn tự do – Air Bending
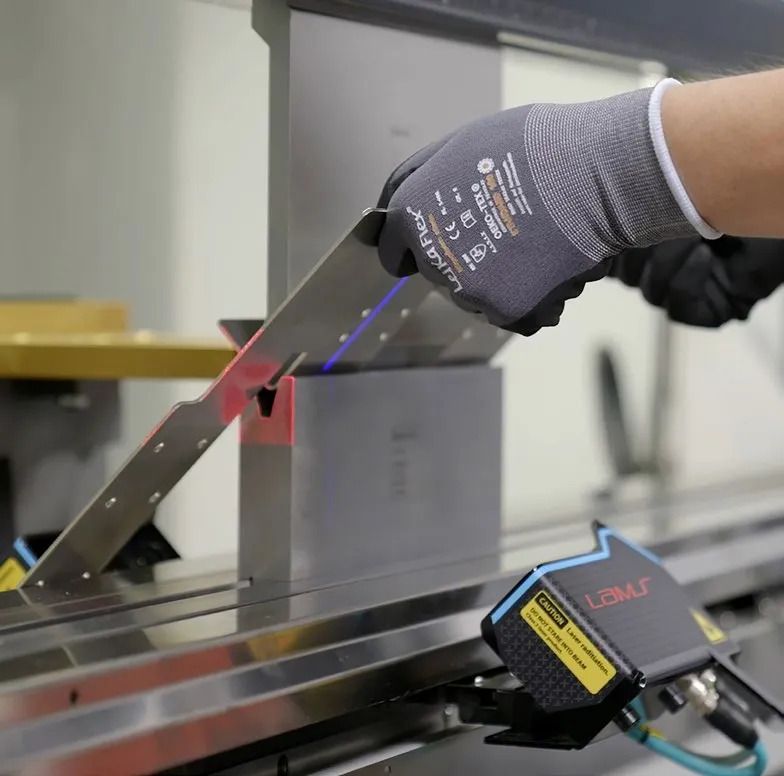
Chấn tự do (Air Bending) là phương pháp trong đó chày ép tấm kim loại xuống cối chữ V nhưng không ép tấm chạm hoàn toàn vào đáy cối. Góc chấn được hình thành dựa trên độ sâu của chày đi xuống và đặc tính biến dạng của vật liệu.
Đây là phương pháp phổ biến trên máy chấn CNC nhờ khả năng điều chỉnh linh hoạt góc chấn mà không cần thay đổi khuôn cho từng góc khác nhau.
Ưu điểm:
- Có thể tạo nhiều góc chấn khác nhau bằng cùng một bộ chày và cối.
- Lực chấn yêu cầu thấp hơn so với một số phương pháp chấn đáy.
- Phù hợp với sản xuất nhiều loại chi tiết.
- Dễ lập trình và điều chỉnh trên máy chấn CNC.
Ứng dụng: tủ điện, vỏ máy, khung kim loại, chi tiết máy, máng cáp và các sản phẩm kim loại tấm có nhiều góc chấn.
2. Chấn đáy – Bottoming
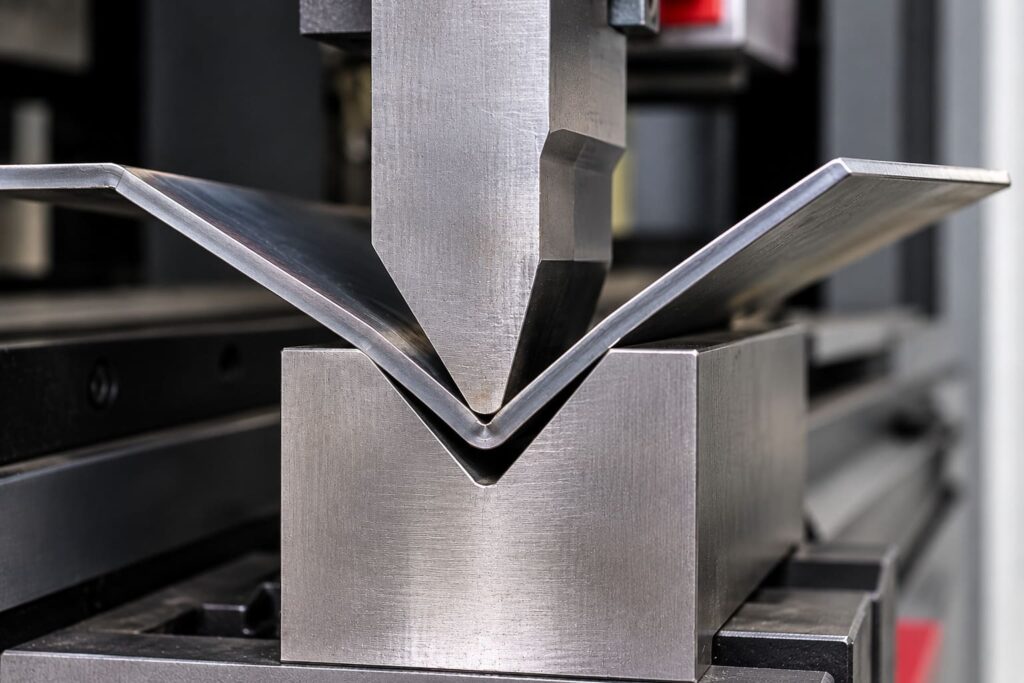
Với chấn đáy (Bottoming), chày ép tấm kim loại xuống sâu hơn để vật liệu tiếp xúc với phần đáy của cối. Quá trình này giúp kiểm soát góc chấn ổn định hơn so với chấn tự do trong những trường hợp phù hợp.
Phương pháp này thường được lựa chọn khi yêu cầu độ chính xác và tính đồng nhất của góc chấn cao.
Tuy nhiên, do cần lực ép lớn hơn Air Bending, việc lựa chọn công suất máy, chiều rộng cối và bộ dụng cụ chấn cần được tính toán phù hợp với vật liệu và chiều dày tấm.
3. Chấn gấp mép – Edge Bending
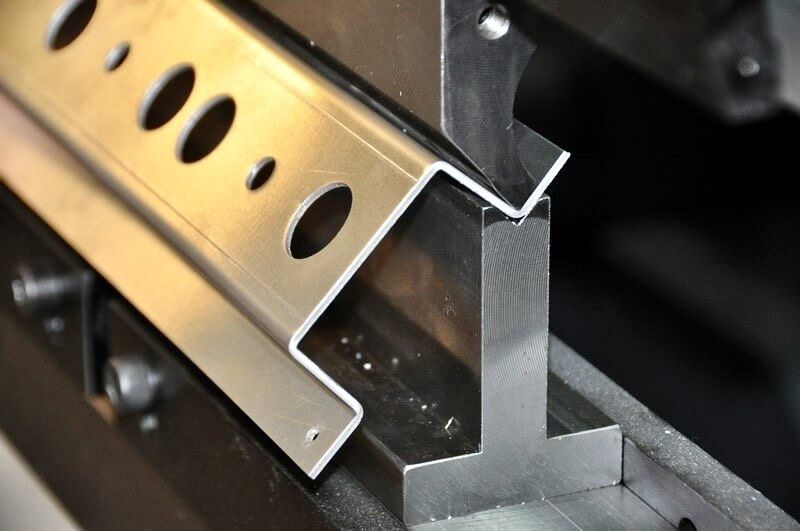
Chấn gấp mép (Edge Bending) tập trung vào việc tạo các phần gấp ở mép hoặc cạnh của tấm kim loại. Phương pháp này thường được sử dụng để tạo gờ, mép tăng cứng hoặc biên dạng liên kết cho chi tiết.
Các đường gấp mép không chỉ tạo hình mà còn có thể giúp tăng độ cứng của sản phẩm, đặc biệt đối với các chi tiết dạng vỏ, tủ hoặc kết cấu kim loại tấm.
Khi thực hiện trên máy chấn CNC, vị trí chấn, thứ tự chấn và khoảng cách từ mép đến đường chấn cần được thiết lập chính xác để tránh va chạm giữa chi tiết và dụng cụ.
4. Chấn cong – Roll Bending
Khác với các phương pháp chấn tạo góc bằng chày và cối, chấn cong được sử dụng để tạo các biên dạng cong hoặc bán kính lớn trên tấm kim loại.
Phương pháp này thường sử dụng hệ thống con lăn để tác động lực và tạo biến dạng dần trên toàn bộ chiều dài tấm.
Chấn cong phù hợp với các chi tiết yêu cầu biên dạng tròn hoặc cong liên tục như:
- Vỏ và thân bồn.
- Chi tiết dạng cung tròn.
- Ống và các kết cấu hình trụ.
- Một số chi tiết kết cấu công nghiệp.
Máy chấn CNC có thể tạo những dạng hình nào?
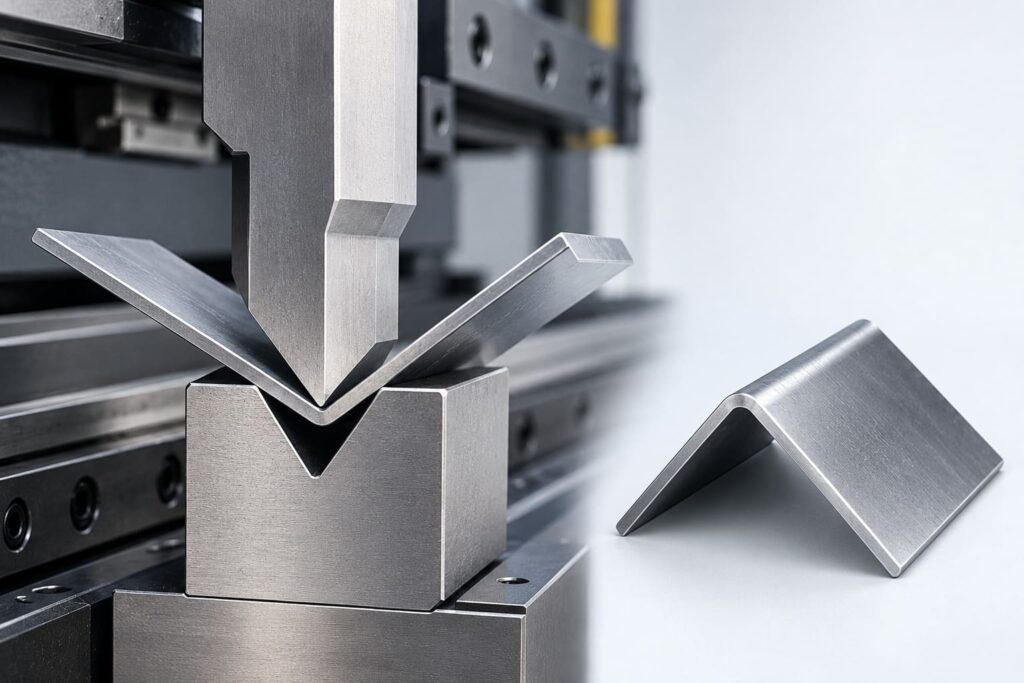
Tùy thiết kế chi tiết và tooling, máy chấn có thể tạo nhiều dạng hình học khác nhau.
Ví dụ:
- Chấn chữ V.
- Chấn chữ U.
- Chấn chữ Z.
- Gấp mép.
- Chấn nhiều góc.
- Tạo các dạng biên dạng theo bản vẽ.
Một chi tiết có thể cần nhiều lần chấn để hoàn thiện.
Ví dụ với một vỏ tủ:
Cắt phôi → tạo lỗ → chấn cạnh → chấn đáy → chấn mép → hoàn thiện
Do đó, năng suất thực tế không chỉ phụ thuộc vào tốc độ một lần chấn mà còn phụ thuộc vào số bước chấn trên mỗi sản phẩm.
Ứng dụng của máy chấn CNC trong sản xuất
Sản xuất tủ điện
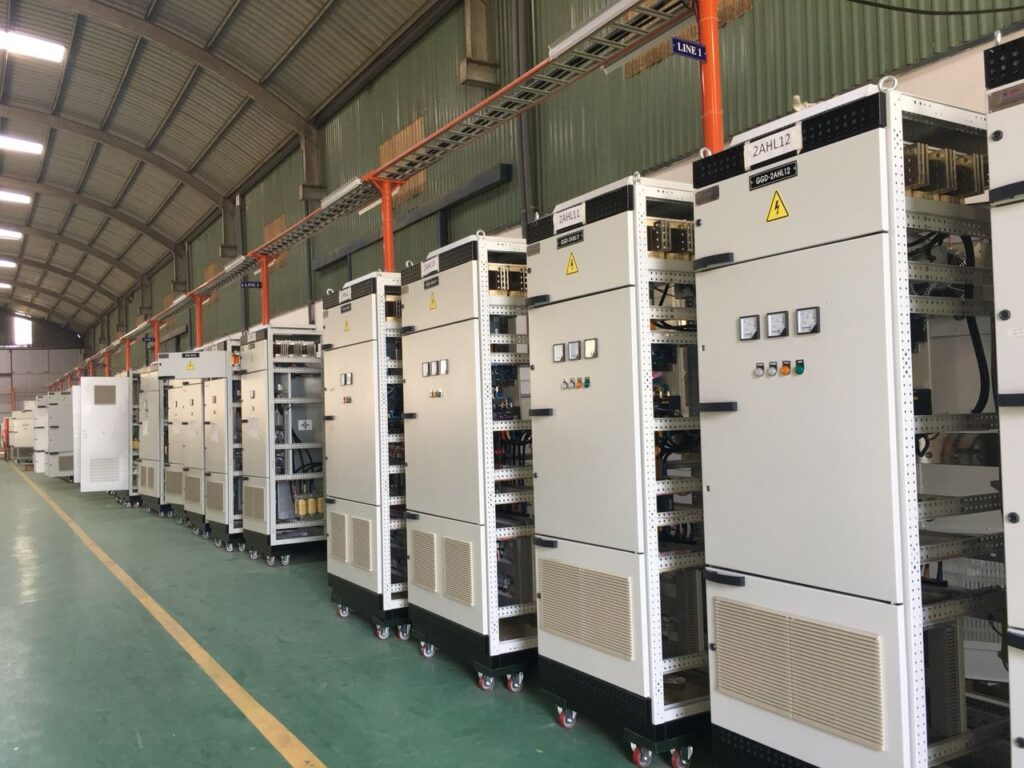
Tủ điện là một trong những ứng dụng điển hình của gia công kim loại tấm.
Máy chấn có thể được sử dụng để tạo:
- Thành tủ.
- Cánh tủ.
- Khung.
- Mép gấp.
- Các chi tiết tăng độ cứng.
Quy trình thường kết hợp:
Laser/Đột → Chấn → Hàn → Sơn → Lắp ráp
Sản xuất thang máng cáp
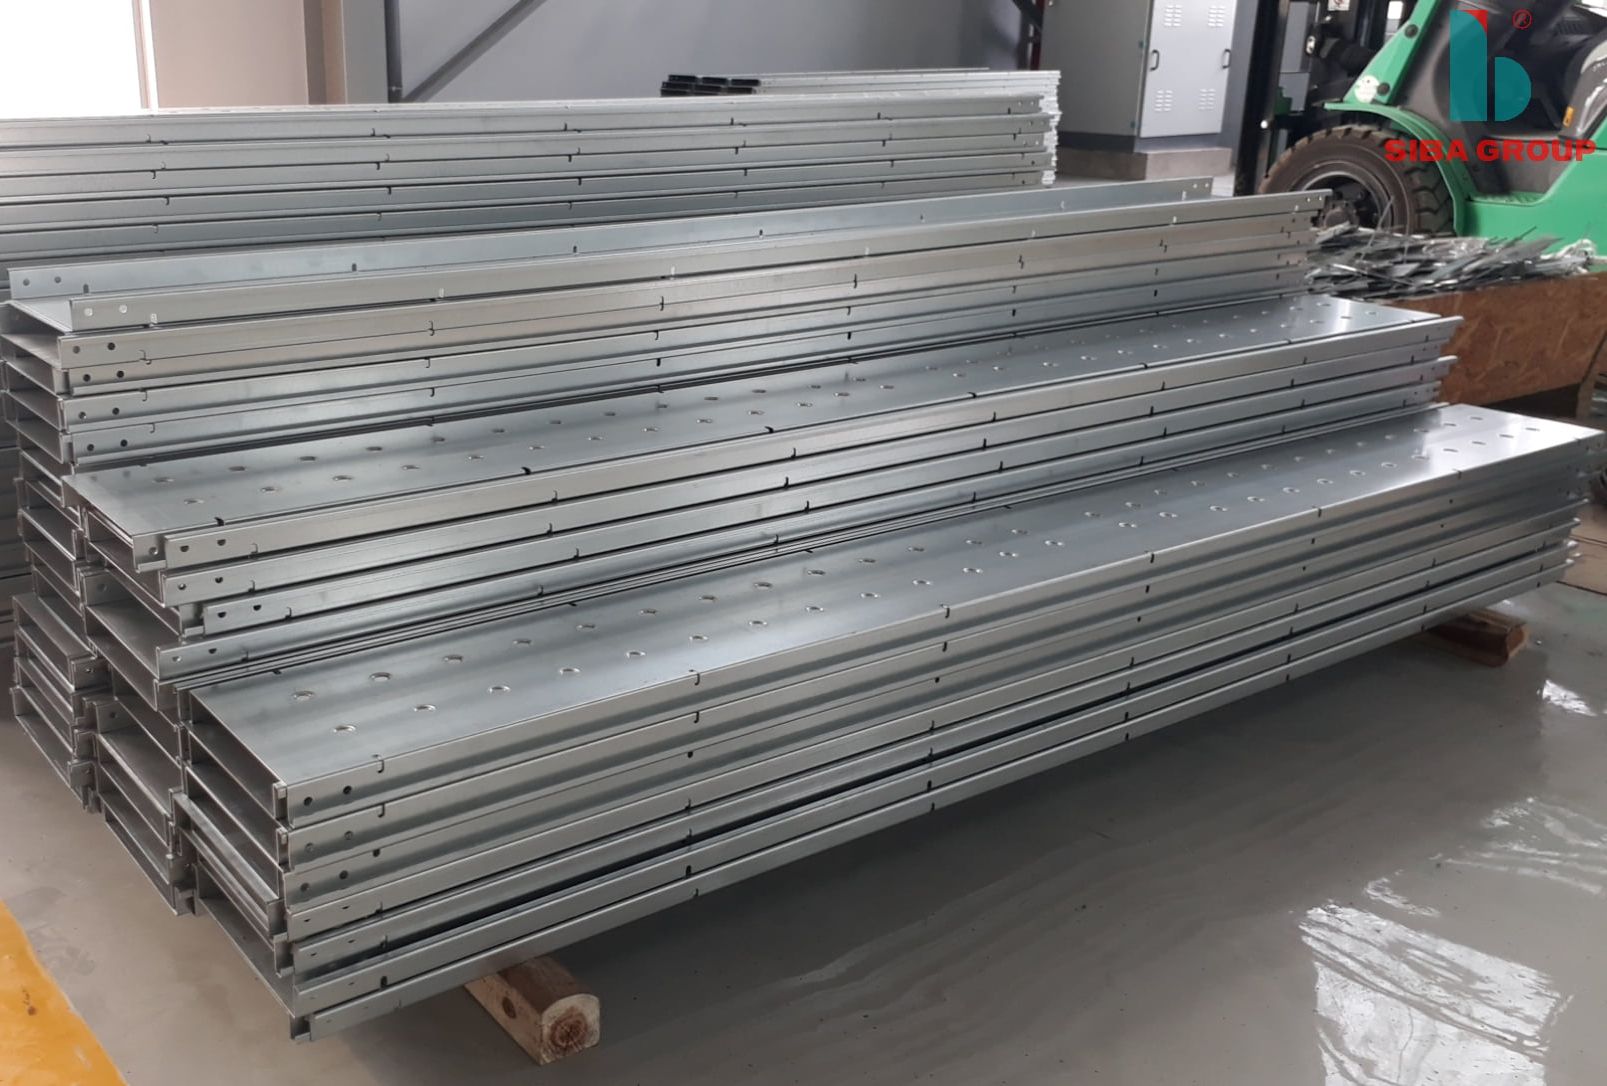
Thang máng cáp thường yêu cầu các chi tiết có nhiều đường gấp.
Máy chấn CNC giúp tạo hình các cạnh và biên dạng theo bản vẽ.
Với sản phẩm sản xuất hàng loạt, việc lập trình các bước chấn giúp giảm sự phụ thuộc vào thao tác thủ công.
Thiết bị HVAC
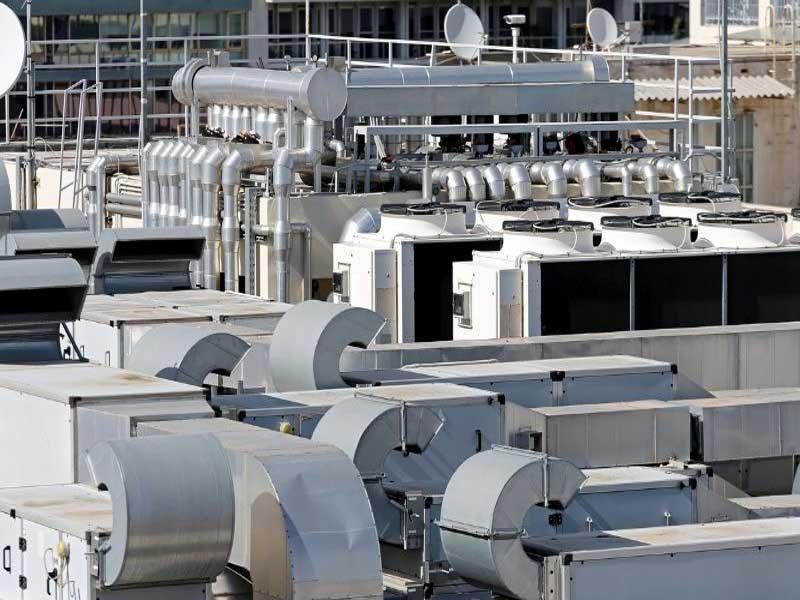
Nhiều bộ phận của hệ thống HVAC được chế tạo từ kim loại tấm.
Quy trình có thể bao gồm:
Cắt → Chấn → Ghép nối → Hoàn thiện
Trong trường hợp này, khả năng chấn lặp lại có vai trò quan trọng đối với độ đồng nhất giữa các chi tiết.
Thiết bị bếp công nghiệp
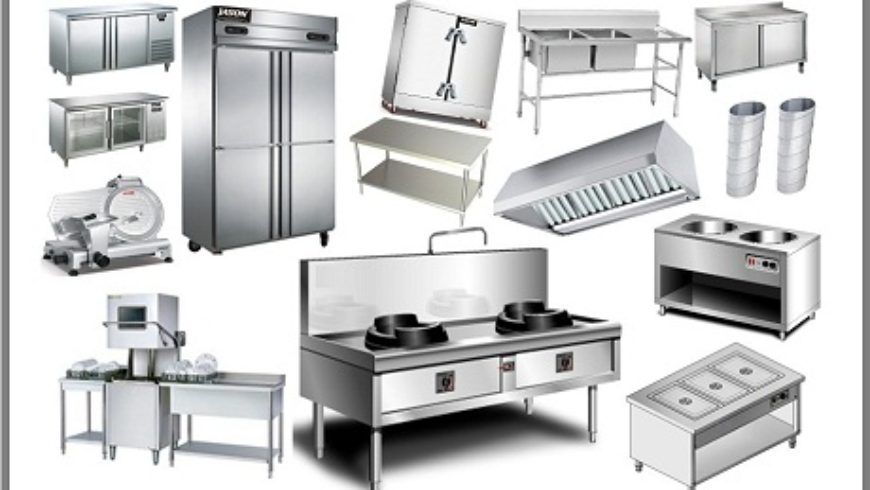
Các sản phẩm như:
- Bàn bếp.
- Tủ inox.
- Chậu.
- Thiết bị nhà bếp.
- Xe đẩy.
có thể cần nhiều công đoạn tạo hình bằng máy chấn.
Đối với sản phẩm có yêu cầu cao về bề mặt, ngoài khả năng tạo hình còn cần quan tâm đến tooling và phương pháp thao tác phôi để hạn chế ảnh hưởng đến bề mặt.
Máy chấn CNC khác gì máy chấn thủ công?
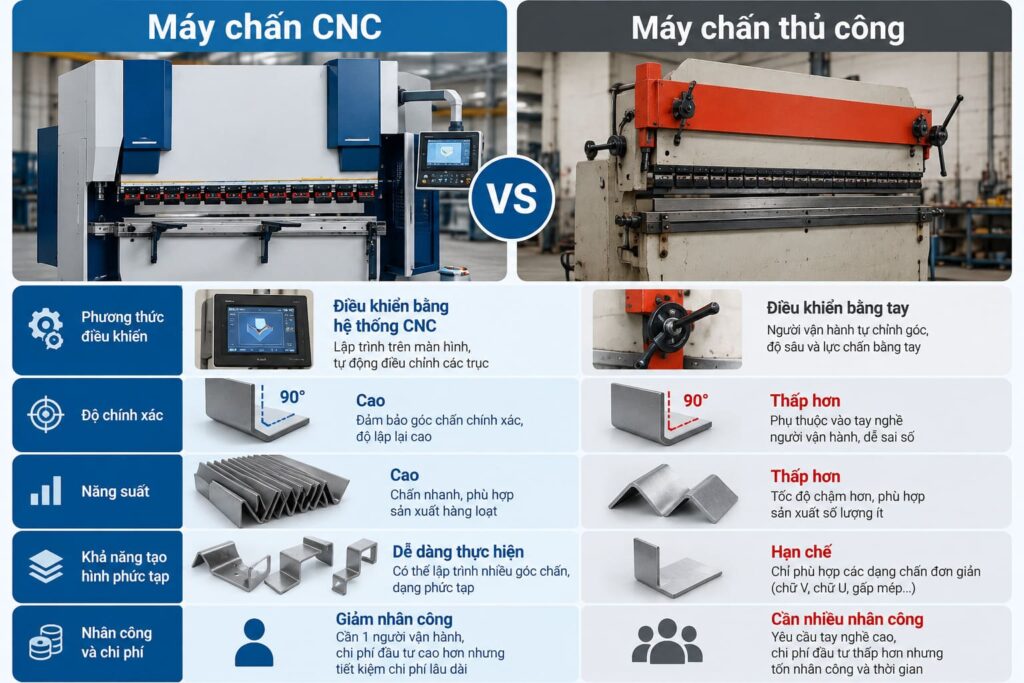
| Tiêu chí | Máy chấn thủ công | Máy chấn CNC |
|---|---|---|
| Điều khiển | Chủ yếu bằng thao tác người vận hành | Điều khiển bằng chương trình CNC |
| Lặp lại sản phẩm | Phụ thuộc tay nghề | Có thể lập trình và lặp lại |
| Sản phẩm nhiều bước chấn | Khó kiểm soát hơn | Phù hợp hơn |
| Thay đổi chương trình | Thường mất nhiều thao tác | Có thể lưu/chỉnh chương trình |
| Sản xuất hàng loạt | Hạn chế | Phù hợp hơn |
| Tích hợp tự động hóa | Hạn chế | Có khả năng tích hợp tùy cấu hình |
Bảng trên chỉ so sánh ở mức nguyên lý. Hiệu quả thực tế còn phụ thuộc model, cấu hình, tooling và quy trình vận hành.
Cách lựa chọn máy chấn CNC phù hợp
Đây là phần quan trọng nhất đối với doanh nghiệp đang có nhu cầu đầu tư.
Không nên bắt đầu bằng câu hỏi:
Máy chấn CNC bao nhiêu tấn là tốt?
Mà nên bắt đầu bằng dữ liệu sản phẩm.
1. Xác định vật liệu
Cần xác định:
- Thép.
- Inox.
- Nhôm.
- Các vật liệu khác.
Mỗi vật liệu có đặc tính biến dạng khác nhau.
2. Xác định độ dày
Không chỉ cần biết độ dày lớn nhất, mà nên thống kê:
- Độ dày nhỏ nhất.
- Độ dày lớn nhất.
- Độ dày thường xuyên sản xuất.
Độ dày thường xuyên sản xuất mới là dữ liệu quan trọng để tối ưu cấu hình máy.
3. Xác định chiều dài chấn
Đây là thông số quan trọng khi lựa chọn máy.
Doanh nghiệp cần biết:
Chi tiết dài nhất cần chấn là bao nhiêu?
Từ đó mới xác định được phạm vi làm việc cần thiết.
4. Xác định lực chấn
Lực chấn cần được tính toán dựa trên nhiều yếu tố:
- Vật liệu.
- Độ dày.
- Chiều dài đường chấn.
- Phương pháp chấn.
- Tooling.
- Hình dạng sản phẩm.
Vì vậy, không nên chọn máy chỉ dựa trên một con số lực chấn mà không xét đến sản phẩm thực tế.
5. Xác định số bước chấn
Một sản phẩm có thể chỉ cần 2–3 bước chấn, nhưng sản phẩm khác có thể cần nhiều bước hơn.
Số bước chấn ảnh hưởng đến:
- Thời gian chu kỳ.
- Năng suất.
- Thời gian setup.
- Khả năng lập trình.
- Yêu cầu về người vận hành.
6. Xác định tooling
Tooling ảnh hưởng trực tiếp đến khả năng tạo hình.
Cần xác định:
- Loại chày.
- Loại cối.
- Kích thước cối.
- Khả năng thay đổi tooling.
- Số lượng tooling cần thiết.
Nếu doanh nghiệp có nhiều loại sản phẩm, khả năng thay đổi tooling nhanh cũng đáng được xem xét.
7. Xác định nhu cầu tự động hóa
Nếu sản lượng lớn, doanh nghiệp có thể xem xét:
- Hỗ trợ phôi.
- Robot cấp phôi.
- Robot chấn.
- Hệ thống quản lý vật liệu.
- Kết nối với các công đoạn khác.
Tuy nhiên, đây là quyết định cần dựa trên sản lượng và ROI, không phải chỉ dựa vào xu hướng tự động hóa.
Máy chấn CNC trong dây chuyền gia công tấm
Một quy trình phổ biến có thể được hình dung:
Kho vật liệu
↓
Cắt Laser / Đột CNC
↓
Phân loại
↓
Máy chấn CNC
↓
Hàn / Lắp ráp
↓
Xử lý bề mặt
↓
Thành phẩm
Điều này cho thấy máy chấn CNC không nên được đánh giá độc lập.
Nếu máy Laser có năng suất cao nhưng chi tiết phải chờ quá lâu trước công đoạn chấn, năng suất toàn dây chuyền vẫn bị giới hạn.
Đây cũng là lý do khi đầu tư thiết bị, doanh nghiệp nên xác định bottleneck – công đoạn đang giới hạn năng lực sản xuất.
Tham khảo máy chấn CNC tại AEMG

Nếu doanh nghiệp đang tìm hiểu máy chấn, thay vì chỉ cung cấp yêu cầu “cần máy chấn X tấn”, nên chuẩn bị:
- Vật liệu.
- Độ dày.
- Chiều dài đường chấn.
- Bản vẽ sản phẩm.
- Số bước chấn.
- Sản lượng.
- Số ca sản xuất.
- Mức độ tự động hóa mong muốn.
Từ đó mới có cơ sở xác định cấu hình phù hợp.
Xem máy chấn CNC và các dòng máy gia công tấm tại AEMG
Kết luận
Máy chấn CNC là thiết bị quan trọng trong quy trình gia công kim loại tấm, đảm nhiệm công đoạn biến tấm kim loại phẳng thành các chi tiết có hình dạng 3D theo thiết kế.
Hiệu quả của máy không chỉ phụ thuộc vào lực chấn mà còn liên quan đến:
Vật liệu → Độ dày → Chiều dài chấn → Tooling → Số bước chấn → CNC → Sản lượng → Tự động hóa.
Vì vậy, doanh nghiệp không nên bắt đầu bằng câu hỏi:
“Máy chấn CNC bao nhiêu tấn là tốt?”
Mà nên bắt đầu bằng:
“Sản phẩm của tôi cần chấn vật liệu gì, dày bao nhiêu, dài bao nhiêu, cần bao nhiêu bước chấn và sản lượng thực tế là bao nhiêu?”
Đó mới là cơ sở để xác định cấu hình máy phù hợp với quy trình sản xuất.